


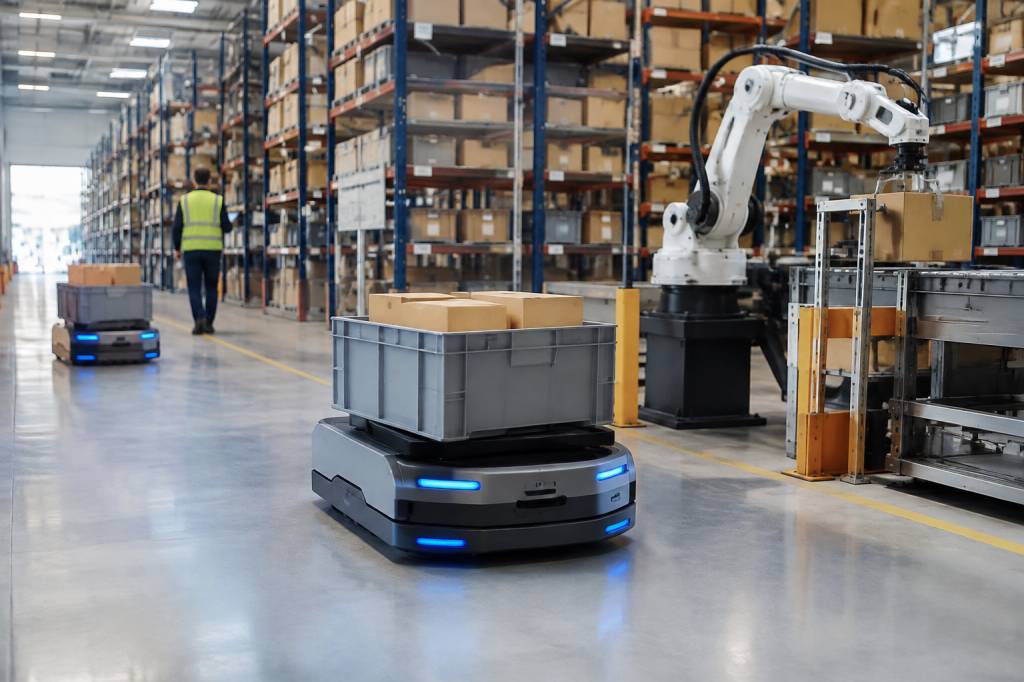
Un entrepôt peut compter des robots mobiles, des convoyeurs automatisés et un système de préparation performant… tout en commandant trop tôt, trop tard ou en trop grande quantité. La robotique accélère les opérations, mais elle ne corrige pas à elle seule une politique de réapprovisionnement mal réglée. Pour mieux équilibrer les coûts de commande et de stockage, une méthode classique reste utile : la quantité économique de commande, souvent appelée EOQ dans la littérature spécialisée.
Associée aux données en temps réel et aux équipements automatisés, cette méthode aide à répondre à une question très concrète : combien d’unités commander pour éviter à la fois les ruptures et les stocks excessifs ? L’enjeu n’est pas de faire calculer une formule par un robot. Il est de relier les décisions d’achat à la réalité physique de l’entrepôt.
La quantité économique de commande, en quelques mots
La quantité économique de commande cherche le meilleur compromis entre deux coûts qui évoluent en sens inverse. Commander souvent entraîne davantage de frais de passation : traitement administratif, transport, réception et contrôle. Commander en grande quantité réduit la fréquence de ces opérations, mais augmente le coût de détention : espace occupé, capital immobilisé, assurance, manutention et risque d’obsolescence.
Le modèle classique estime la quantité qui minimise la somme de ces deux types de coûts sur une période donnée. Sa formule est la suivante :
QEC = √(2 × D × C / H)
Dans cette formule, D représente la demande annuelle, C le coût associé à chaque commande et H le coût annuel de stockage d’une unité. Les unités doivent être cohérentes : si la demande est exprimée en unités par an, les coûts de stockage doivent eux aussi correspondre à une année.
Prenons un exemple simplifié. Une entreprise vend 12 000 composants par an. Chaque commande engendre 75 euros de frais administratifs et de réception. Le stockage d’un composant coûte 3 euros par an. La quantité économique de commande est alors d’environ 775 unités. Plutôt que de commander 100 pièces chaque semaine ou 3 000 pièces tous les trois mois, l’entreprise dispose d’un point de départ calculé pour équilibrer ses coûts.
Ce chiffre n’est pas une consigne absolue. Il repose sur des hypothèses et ne connaît ni les contraintes de production ni les variations soudaines de la demande. C’est une boussole, pas un pilote automatique.
Pourquoi la robotique change la donne
Un calcul de quantité économique reste relativement simple. Le véritable défi consiste à fournir des données fiables et à faire appliquer la décision dans l’entrepôt. C’est là que la robotique et les outils numériques peuvent jouer un rôle décisif.
Des robots mobiles autonomes peuvent acheminer les produits entre la zone de réception, les emplacements de stockage et les postes de préparation. Des systèmes automatisés de stockage et de récupération exploitent la hauteur disponible et accélèrent les mouvements. Des lecteurs de codes, des balances connectées et des dispositifs d’identification par radiofréquence peuvent, quant à eux, améliorer la visibilité sur les stocks réellement présents.
Ensemble, ces technologies créent une boucle opérationnelle plus courte :
-
Le système de gestion d’entrepôt enregistre les mouvements de marchandises.
-
Les outils de suivi rapprochent le stock théorique du stock physique.
-
Le système de gestion des achats détecte le besoin de réapprovisionnement.
-
Les équipes et les équipements automatisés réceptionnent, déplacent et rangent les articles.
-
Les données d’exécution alimentent les prévisions et les paramètres de commande.
Résultat possible : moins de comptages manuels, une meilleure connaissance des quantités disponibles et une réaction plus rapide aux écarts. Mais automatiser une mauvaise donnée revient à transporter plus vite une erreur. La qualité des données reste donc la première brique du projet.
Du calcul théorique au fonctionnement réel
La formule classique suppose une demande relativement stable, un délai d’approvisionnement connu, une réception complète et des coûts constants. Dans un entrepôt réel, ces conditions sont rarement réunies toute l’année. Les ventes peuvent grimper avant les fêtes, un fournisseur peut retarder une livraison, et un produit peut devenir obsolète avant d’avoir quitté son emplacement.
Il faut donc adapter la quantité calculée à plusieurs réalités opérationnelles :
-
La variabilité de la demande : une moyenne annuelle ne suffit pas si les commandes sont très saisonnières.
-
Le délai fournisseur : une quantité optimale ne protège pas d’un réapprovisionnement imprévisible.
-
Les contraintes de transport : une palette complète peut coûter moins cher à l’unité, mais dépasser le besoin ou la capacité de stockage.
-
La durée de vie des articles : les produits périssables ou sensibles à l’obsolescence exigent des lots plus prudents.
-
Les remises sur quantité : elles peuvent modifier l’équilibre économique, à condition de tenir compte des frais et des risques associés.
La quantité économique doit être complétée par un seuil de déclenchement de commande et, lorsque c’est nécessaire, un stock de sécurité. Le seuil dépend de la consommation pendant le délai d’approvisionnement. Si un entrepôt utilise en moyenne 40 unités par jour et qu’un fournisseur livre en cinq jours, il faut prévoir environ 200 unités pour couvrir cette période, avant même d’ajouter une marge de sécurité liée aux aléas.
Cette marge ne doit pas être fixée au hasard. Elle peut s’appuyer sur l’écart observé entre la demande prévue et la demande réelle, ainsi que sur la fiabilité des délais du fournisseur. Plus ces deux variables sont instables, plus le stock de sécurité doit être étudié attentivement.
Un exemple d’entrepôt automatisé
Imaginons une entreprise qui distribue des pièces pour équipements industriels. Un composant standard présente une demande annuelle de 12 000 unités. Les commandes de réapprovisionnement mobilisent l’équipe administrative, le quai de réception et le contrôle qualité. Le stockage dans un système automatisé coûte environ 3 euros par unité et par an. Le calcul donne une quantité économique proche de 775 unités.
Dans un premier temps, l’entreprise compare cette quantité à ses contraintes : le fournisseur expédie par lots de 100, les emplacements accueillent 800 unités et le délai moyen est de six jours. Elle peut alors retenir un lot adapté aux conditionnements, sans perdre de vue le compromis de départ. Le seuil de commande est calculé à partir de la consommation pendant ces six jours, auquel s’ajoute un stock de sécurité défini selon la variabilité constatée.
Les lecteurs installés aux points de passage enregistrent ensuite les entrées et les sorties. Le système de gestion d’entrepôt transmet les mouvements au logiciel de réapprovisionnement. Quand le niveau atteint le seuil prévu, une proposition de commande est créée. Après validation, un robot mobile peut acheminer les palettes reçues jusqu’à la zone de stockage, tandis que le système automatisé attribue un emplacement disponible.
À titre d’illustration, supposons qu’avant ce projet l’entreprise passait 120 commandes par an pour cet article, soit environ 100 unités par commande. Avec une politique révisée autour de 775 unités, elle passerait environ 16 commandes par an, si la demande et les autres paramètres restaient identiques. Les frais de commande pourraient diminuer. En contrepartie, le stock moyen augmenterait par rapport à de très petits lots. Le gain ne se mesure donc pas au nombre de commandes supprimées, mais au coût total, à la disponibilité des pièces et à l’espace occupé.
Ce calcul est volontairement simplifié. Une décision réelle intégrerait les variations saisonnières, les tarifs de transport, les remises, les délais effectifs et la capacité des emplacements. C’est justement l’intérêt d’un système connecté : confronter le modèle aux événements observés, plutôt que de conserver un paramètre établi une fois pour toutes.
Les indicateurs à surveiller
Installer des robots ne garantit pas une amélioration de la gestion des stocks. Pour vérifier les résultats, il faut suivre un petit nombre d’indicateurs bien choisis, avant et après le déploiement :
-
Le taux de rupture : mesure la fréquence à laquelle un article demandé est indisponible.
-
La rotation des stocks : indique combien de fois le stock moyen est renouvelé sur une période.
-
La précision des stocks : compare les quantités enregistrées avec les quantités réellement présentes.
-
Le coût de traitement d’une commande : inclut les tâches administratives et les opérations de réception.
-
Le délai de mise en stock : mesure le temps entre l’arrivée d’une marchandise et sa disponibilité pour les opérations.
-
L’utilisation de l’espace : permet de repérer si les stocks supplémentaires saturent les emplacements utiles.
La précision des stocks est particulièrement importante. Si le système croit disposer de 500 unités alors que l’entrepôt n’en contient que 430, le réapprovisionnement sera déclenché trop tard. Une automatisation bien conçue améliore la traçabilité, mais les erreurs de lecture, les articles mal identifiés et les mouvements non enregistrés doivent rester sous surveillance.
Éviter les pièges d’un projet d’automatisation
Le premier piège consiste à confondre vitesse de déplacement et performance globale. Un robot peut acheminer une palette rapidement, mais il ne réduit pas nécessairement le stock immobilisé ni les coûts d’achat. Chaque équipement doit répondre à un problème opérationnel précis : déplacements répétitifs, manque de capacité, erreurs de préparation ou difficulté à suivre les mouvements.
Le deuxième piège consiste à utiliser une demande moyenne unique pour tous les articles. Les références à forte valeur, les produits saisonniers et les pièces critiques ne présentent pas les mêmes risques. Une segmentation par valeur, régularité de consommation et importance opérationnelle permet de concentrer les efforts là où ils ont le plus d’effet.
Le troisième piège est de lancer le projet sans définir les responsabilités. Qui valide les paramètres de réapprovisionnement ? Qui traite les alertes ? Qui corrige les écarts entre le stock numérique et le stock physique ? Même avec un système automatisé, ces questions réclament des réponses humaines claires.
Enfin, il est rarement judicieux d’automatiser tout l’entrepôt en une seule étape. Une entreprise peut commencer par une famille d’articles stable, mesurer les résultats, corriger ses règles de calcul, puis étendre le dispositif. Ce déploiement progressif limite les investissements mal orientés et facilite l’adhésion des équipes.
Les équipes restent au cœur du système
La robotique transforme les tâches, mais elle ne rend pas l’expertise des équipes superflue. Les opérateurs connaissent les exceptions, les fournisseurs difficiles et les contraintes que les données ne décrivent pas toujours. Leur expérience aide à repérer une prévision aberrante, un article mal classé ou une règle de stockage qui ne tient pas compte d’une réalité du terrain.
Le bon objectif n’est donc pas de retirer toute décision aux personnes. Il est de réserver leur temps aux décisions qui demandent du jugement, plutôt qu’aux déplacements répétitifs et aux vérifications sans valeur ajoutée. Un robot porte une charge ; une équipe, elle, interprète les conséquences d’un retard fournisseur pour la production ou le client.
Associée à des données fiables, la quantité économique de commande fournit un cadre de décision utile. La robotique permet de mieux exécuter ce cadre et d’enrichir les informations qui le nourrissent. Mais la performance dépend de l’équilibre entre le modèle, les équipements et les compétences humaines. Dans un entrepôt, l’intelligence ne tient pas seulement à la machine qui bouge : elle réside aussi dans la façon dont l’entreprise choisit quoi déplacer, quand le faire et pourquoi.