


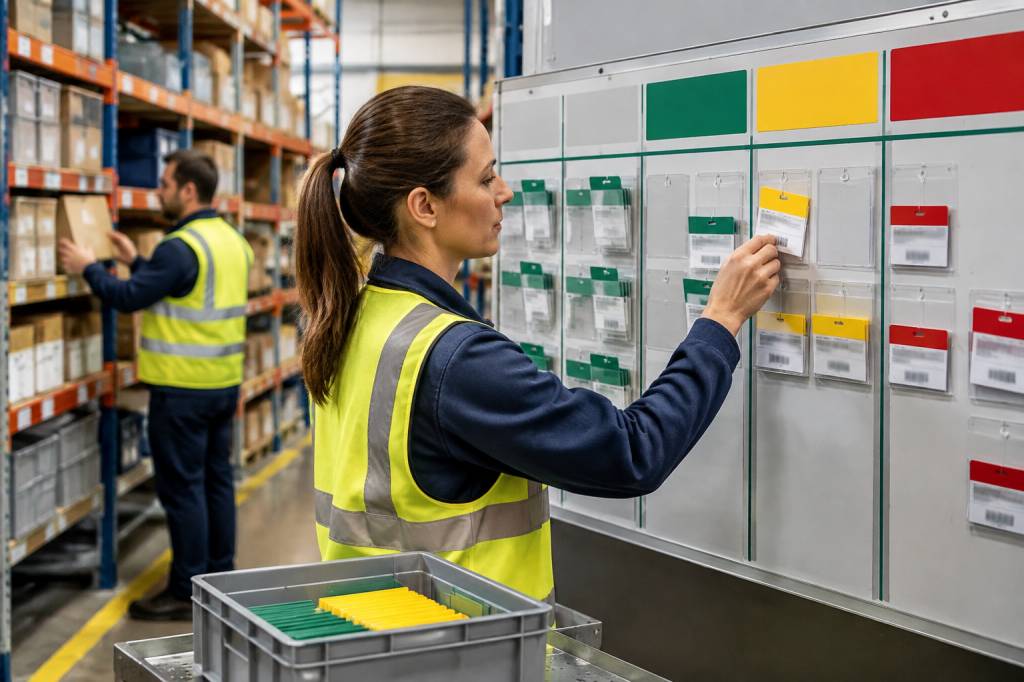
Dans un entrepôt, un stock trop important immobilise de la trésorerie. Un stock trop faible, lui, peut arrêter une ligne de production ou retarder une livraison. Entre ces deux risques, le kanban propose une règle simple : réapprovisionner au moment où un besoin réel apparaît, plutôt que de remplir les rayonnages « au cas où ».
Cette méthode, issue du système de production de Toyota, est souvent associée à l’industrie. Pourtant, elle s’applique aussi aux entrepôts, aux plateformes de distribution et aux flux entre fournisseurs, ateliers et clients. Son principe tient en peu de mots : rendre le besoin visible et déclencher le réapprovisionnement à partir d’un signal clair. Bien déployé, le kanban aide à réduire les ruptures, les stocks inutiles et les déplacements superflus.
Le kanban, un signal qui met le flux en mouvement
Le terme kanban désigne un signal visuel, souvent matérialisé par une carte, une étiquette ou un emplacement dédié. Ce signal indique qu’une quantité a été consommée et qu’il faut la remplacer. Il ne s’agit donc pas de produire ou de commander davantage parce qu’un calendrier le prévoit, mais parce que le flux a effectivement créé un besoin.
Dans sa forme la plus simple, une équipe prélève des pièces dans un bac. Quand celui-ci est vide, la carte qui lui est attachée est envoyée au poste chargé du réapprovisionnement. Le bac est ensuite rempli, puis remis à disposition. La carte suit le mouvement de la marchandise et transmet l’information nécessaire sans demander une longue chaîne de validations.
Le kanban repose ainsi sur une logique de flux tiré. La demande en aval déclenche l’activité en amont. À l’inverse, une organisation en flux poussé prépare des marchandises à partir de prévisions, parfois bien avant qu’elles soient nécessaires. Les deux approches peuvent coexister, mais le kanban limite les lancements sans lien direct avec la consommation réelle.
Pourquoi utiliser le kanban en logistique ?
Un entrepôt n’est pas seulement un lieu de stockage : c’est un ensemble de mouvements, de décisions et de délais. Lorsque les informations circulent mal, les équipes compensent souvent par davantage de stock. Cette solution semble rassurante, mais elle masque parfois les problèmes de fond : délais fournisseurs instables, données inexactes, rangement peu lisible ou réapprovisionnement trop lent.
Le kanban rend ces problèmes plus visibles. Si un signal apparaît trop souvent, si un bac reste vide ou si les cartes s’accumulent sans être traitées, l’organisation dispose d’un indice concret. Elle peut alors chercher la cause au lieu d’ajouter automatiquement des unités en réserve.
Les bénéfices attendus sont notamment :
- des niveaux de stock mieux ajustés à la consommation ;
- une diminution des ruptures et des commandes urgentes ;
- une meilleure visibilité sur les besoins de réapprovisionnement ;
- moins de manipulations et de déplacements inutiles ;
- une coordination plus simple entre l’entrepôt, la production et les achats.
Ces bénéfices ne sont pas automatiques. Une carte mal définie peut accélérer un mauvais processus. Le kanban améliore la circulation de l’information, mais il ne remplace ni une donnée fiable ni une organisation cohérente.
Un exemple concret : réapprovisionner une zone de préparation
Imaginons un entrepôt qui prépare des commandes de petits appareils. Les cartons d’emballage sont rangés dans une zone proche des préparateurs. Jusqu’ici, un responsable vérifie les niveaux une fois par semaine et transmet une demande au magasin. Les consommations varient fortement : certains jours, plusieurs palettes partent ; d’autres, presque rien.
Pour éviter la rupture, l’équipe conserve une réserve importante. Elle occupe de l’espace, complique la circulation et doit parfois être déplacée pour accéder à d’autres références. Malgré cela, une forte activité peut vider la zone avant le prochain contrôle.
L’entrepôt installe deux emplacements par référence : un emplacement de prélèvement et un emplacement de réserve. Quand le premier est vide, une carte signale qu’il faut le remplir depuis la réserve. Quand la réserve est à son tour entamée, une seconde carte déclenche une commande ou un réapprovisionnement depuis le fournisseur.
Le système rend la consommation visible et distingue deux besoins : rapprocher une marchandise déjà présente dans l’entrepôt, puis reconstituer le stock global. Les équipes ne commandent plus parce que la date de contrôle est arrivée, mais parce qu’un seuil de consommation a été atteint.
Pour fixer les quantités, l’entreprise peut partir de la consommation moyenne, du délai de réapprovisionnement et d’une marge adaptée aux variations. Supposons qu’une zone consomme 40 cartons par jour et que le réapprovisionnement prenne trois jours. Le besoin correspondant au délai est de 120 cartons. Une réserve supplémentaire peut être ajoutée si la consommation ou les délais sont incertains. Ce calcul constitue un point de départ, à réviser avec les données observées : il ne s’agit pas d’une formule magique.
Les principales formes de kanban en entrepôt
Le kanban peut prendre plusieurs formes selon la nature du flux et les outils disponibles. Le bon choix est celui que les équipes comprennent et mettent à jour sans effort excessif.
- La carte de réapprovisionnement : elle indique la référence, la quantité, l’emplacement et l’action attendue. Elle circule avec le bac ou entre les zones concernées.
- Le système à deux bacs : un bac sert au prélèvement, l’autre constitue la réserve. Le passage au second bac déclenche le réapprovisionnement du premier.
- Le tableau visuel : des cartes ou des étiquettes montrent l’état des demandes : à lancer, en cours ou terminées. Il convient notamment aux petites équipes et aux flux peu nombreux.
- Le kanban numérique : un logiciel, un lecteur ou une étiquette électronique transmet le signal et conserve une trace des mouvements. Cette option devient utile lorsque les volumes, les références ou les sites se multiplient.
Une solution numérique peut accélérer le traitement, mais elle n’est pas nécessaire pour commencer. Une carte papier bien placée vaut mieux qu’un outil sophistiqué mal utilisé. La technologie doit servir le processus, pas lui ajouter des étapes.
Comment dimensionner les cartes et les quantités ?
Le nombre de cartes et la quantité associée à chacune déterminent le niveau de stock autorisé par le système. Trop de cartes, et le kanban devient une autre manière de surstocker. Trop peu, et les équipes risquent de manquer de produits avant le réapprovisionnement.
Le calcul doit tenir compte de quatre éléments : la consommation pendant le délai de réapprovisionnement, les variations de la demande, la régularité du fournisseur et la quantité de manutention souhaitée. Une référence consommée chaque jour avec un délai stable ne se pilote pas comme une pièce rare dont le fournisseur livre de façon irrégulière.
Une méthode pratique consiste à commencer par les références les plus fréquentes, à mesurer leur consommation réelle et à observer le délai entre le signal et la remise à disposition. L’équipe ajuste ensuite la quantité par bac ou le nombre de cartes. Si le stock déborde régulièrement, le seuil est peut-être trop élevé. Si les ruptures se répètent, il faut examiner le délai, les variations ou les retards dans le traitement du signal.
Il est utile de différencier les articles selon leur importance et leur comportement. Les références à forte rotation méritent souvent un suivi fréquent et des emplacements clairement identifiés. Pour les articles très coûteux, encombrants ou rarement utilisés, une commande à la demande peut être préférable à un système de bacs permanents.
Le rôle des robots et des outils numériques
Dans un entrepôt automatisé, le kanban peut s’intégrer aux systèmes de gestion de stock, aux lecteurs de codes-barres et aux robots mobiles. Un prélèvement confirmé peut déclencher une demande de réapprovisionnement. Un robot peut ensuite transporter un bac depuis la réserve jusqu’à la zone de préparation.
Le gain ne vient pas du robot seul. Il dépend de la qualité du signal, de la précision des emplacements et de la cohérence des données. Si le système croit qu’un bac contient encore des produits alors qu’il est vide, l’automatisation risque de répéter l’erreur plus rapidement. La fiabilité des inventaires reste donc essentielle.
Il faut aussi décider ce que l’automatisation doit gérer et ce qui doit rester sous contrôle humain. Les robots sont efficaces pour répéter des déplacements prévisibles. Les équipes, elles, savent repérer une anomalie, traiter une livraison imprévue ou réviser une règle devenue inadaptée. Une bonne organisation associe les deux : la machine prend en charge les tâches répétitives, tandis que les personnes gardent la capacité d’observer et d’améliorer le système.
Les erreurs qui fragilisent la démarche
La première erreur consiste à déployer le kanban partout dès le départ. Une entreprise gagne à commencer par un périmètre limité : une famille de produits, une zone de préparation ou une ligne de production. Elle peut ainsi tester les quantités, repérer les difficultés et ajuster les règles avant d’étendre la méthode.
La deuxième est de considérer que toute rupture se résout en ajoutant du stock. Une rupture peut provenir d’un retard fournisseur, d’une erreur de rangement, d’un prélèvement non enregistré ou d’un signal oublié. Sans analyse, augmenter la réserve ne fait que déplacer le problème.
Autre piège : multiplier les indicateurs sans clarifier les responsabilités. Chaque signal doit avoir un destinataire, une action attendue et un délai de traitement. Si une carte est laissée sur un tableau sans que personne ne sache qui doit la prendre en charge, elle ne pilote rien.
Enfin, les règles doivent être revues lorsque l’activité change. Une hausse des commandes, une nouvelle gamme ou une modification des délais peut rendre les seuils initiaux inadaptés. Le kanban n’est pas une installation ponctuelle : c’est un mécanisme vivant, nourri par les observations du terrain.
Mesurer les résultats sans perdre de vue le terrain
Pour évaluer une démarche, quelques indicateurs suffisent. Le taux de rupture montre si les produits sont disponibles au moment voulu. La rotation des stocks indique à quelle fréquence les réserves sont consommées et renouvelées. Le délai de réapprovisionnement mesure le temps écoulé entre le signal et la remise à disposition. Enfin, le nombre de commandes urgentes permet de repérer les tensions que le système n’absorbe pas.
Ces chiffres doivent être interprétés avec les équipes. Une baisse du stock moyen peut sembler positive, mais si elle s’accompagne de retards de livraison, le résultat est trompeur. À l’inverse, un stock stable peut être parfaitement justifié pour protéger un flux critique soumis à des délais incertains.
Le kanban ne promet pas un entrepôt sans stock ni imprévu. Il aide plutôt à rendre les besoins visibles, à réagir au bon moment et à apprendre des écarts. C’est une approche pragmatique : chaque bac vide devient une information, chaque retard un signal à examiner. La performance logistique ne consiste pas à faire circuler davantage de marchandises, mais à faire circuler celles qu’il faut, là où il faut, au moment utile.