


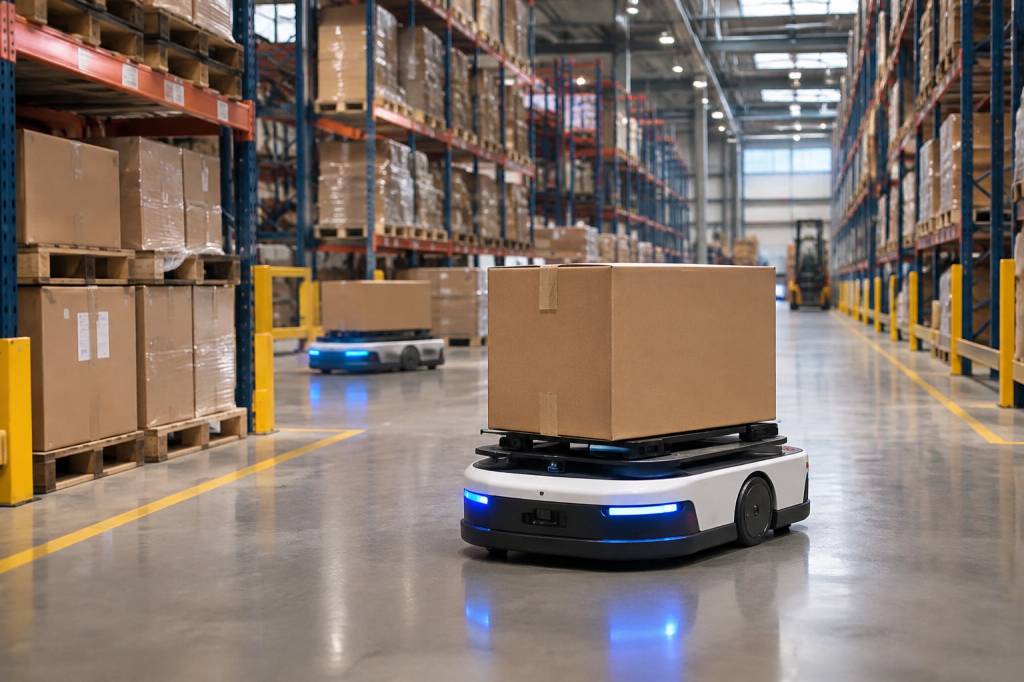
Dans un entrepôt, les distances parcourues s’additionnent vite. Un préparateur peut effectuer plusieurs kilomètres au cours d’un service, souvent pour déplacer une palette, apporter un bac ou rejoindre une zone de stockage. Ces trajets sont indispensables, mais ils mobilisent du temps et de l’énergie sans toujours créer de valeur pour le client. Le robot mobile autonome propose une autre organisation : il prend en charge une partie des déplacements et laisse aux équipes davantage de temps pour les opérations qui exigent leur expertise.
Son intérêt ne se limite pas à remplacer un chariot manuel par une machine. Bien intégré, il peut fluidifier les flux, réduire certaines manutentions et rendre les délais plus prévisibles. Encore faut-il choisir le bon usage, préparer le site et mesurer les résultats avec méthode. Car un robot ne corrige pas, à lui seul, un processus mal conçu : il en accélère parfois les défauts.
Qu’est-ce qu’un robot mobile autonome en logistique ?
Un robot mobile autonome est un véhicule capable de se déplacer dans un environnement défini sans être conduit en permanence par un opérateur. Il transporte généralement des bacs, des cartons, des palettes ou des composants entre plusieurs points d’un entrepôt ou d’un site de production.
Pour se repérer, il s’appuie sur des capteurs et sur une représentation numérique de son environnement. Selon le modèle, il peut détecter les obstacles, adapter son trajet et rejoindre une station de recharge. Il reçoit ses missions d’un système de gestion de flotte ou d’une application reliée aux outils de l’entreprise.
Ces équipements ne sont pas tous identiques. Certains sont conçus pour déplacer des charges légères dans les allées de préparation. D’autres transportent des palettes ou tirent des chariots. Le choix dépend donc du poids, de la fréquence des transferts, de la configuration des lieux et du niveau d’autonomie attendu.
La distinction avec un véhicule guidé par un parcours fixe est importante. Un robot autonome peut généralement ajuster sa trajectoire si un obstacle apparaît. Cela ne signifie pas qu’il peut circuler partout, sans préparation ni règles de sécurité. Il doit évoluer dans un environnement analysé, avec des zones de circulation et des procédures compréhensibles par les équipes.
Les usages les plus courants dans l’entrepôt
Le premier cas d’usage est le transport entre deux postes. Dans une préparation de commandes, le robot peut apporter un bac vide, récupérer un bac rempli, puis l’acheminer vers le contrôle ou l’emballage. L’opérateur reste concentré sur le prélèvement plutôt que sur les allers-retours.
Un autre usage consiste à transporter des composants vers une ligne de production. Les approvisionnements peuvent être déclenchés selon les besoins du poste, plutôt que réalisés à intervalles fixes. Cela aide à limiter l’accumulation de pièces à proximité des machines et le risque d’interruption faute de matériel.
Les robots peuvent également déplacer des marchandises entre les zones de réception, de stockage, de préparation et d’expédition. Dans certains sites, ils assurent des transferts répétitifs entre étages au moyen d’interfaces adaptées avec les ascenseurs. Ces projets nécessitent une coordination technique et des règles précises : une porte ou un ascenseur mal synchronisé suffit à bloquer toute la circulation.
Enfin, plusieurs robots peuvent être mobilisés pour une même activité. Un système de gestion attribue alors les missions en fonction de leur disponibilité et de leur position. L’objectif n’est pas de remplir l’entrepôt de machines, mais d’affecter la bonne ressource au bon déplacement, au bon moment.
Les bénéfices opérationnels à rechercher
Le bénéfice le plus visible est la diminution des déplacements effectués à pied ou avec un chariot manuel. Ce temps récupéré peut être consacré à la préparation, au contrôle qualité ou à la gestion des exceptions. Le gain dépend toutefois de la part des trajets dans le travail quotidien : automatiser un déplacement rare aura moins d’effet que traiter un flux fréquent et régulier.
La régularité constitue un autre avantage. Un robot suit des consignes définies et peut fonctionner sur des plages horaires étendues, sous réserve des règles de sécurité, de recharge et de supervision du site. Les entreprises peuvent ainsi mieux répartir certains flux et absorber plus facilement des variations d’activité.
La réduction des manutentions répétitives peut aussi contribuer au confort des salariés. Transporter un bac plusieurs dizaines de fois par jour n’est pas la même tâche que résoudre un problème de commande ou vérifier une anomalie. L’automatisation est particulièrement pertinente lorsqu’elle retire une contrainte physique sans déposséder les équipes de leur savoir-faire.
Les bénéfices potentiels peuvent se résumer ainsi :
- moins de trajets sans valeur directe pour le client ;
- une meilleure régularité des transferts entre zones ;
- une réduction de certaines manutentions répétitives ;
- une visibilité accrue sur les missions et les temps de déplacement ;
- une capacité à faire évoluer les flux sans reconstruire entièrement l’installation.
Ces résultats ne sont pas automatiques. Si les allées sont encombrées, si les points de prise sont mal définis ou si les missions sont mal synchronisées, le robot peut simplement déplacer le problème. La performance se joue autant dans la conception du flux que dans la technologie choisie.
Un exemple concret pour évaluer le potentiel
Imaginons un entrepôt où les préparateurs parcourent chacun plusieurs kilomètres par jour pour acheminer des bacs vers la zone d’emballage. L’entreprise observe d’abord les déplacements pendant quelques semaines : nombre de trajets, durée moyenne, périodes de pointe, distances et motifs d’attente. Elle teste ensuite un robot sur une boucle limitée, entre les postes de préparation et l’emballage.
Les chiffres de cet exemple sont hypothétiques, mais la méthode est transposable. Si dix employés consacrent chacun 45 minutes par jour à des transferts pouvant être automatisés, cela représente 7,5 heures de travail quotidiennes. Le robot ne transforme pas nécessairement ces heures en économies directes : les salariés peuvent être affectés à d’autres tâches, et le système entraîne des coûts d’achat, d’intégration, de maintenance et de recharge. Mais ce calcul donne une première mesure du gisement à étudier.
Le projet doit ensuite comparer la situation initiale à la situation après déploiement. Il faut regarder le temps de déplacement réellement évité, mais aussi les missions réalisées, les blocages, les temps d’attente et les effets sur les erreurs ou les retards. Un indicateur isolé peut donner une image trompeuse. Un nombre élevé de missions, par exemple, ne prouve pas que le flux est plus efficace si les commandes restent en attente à l’emballage.
Comment choisir la bonne solution ?
La première étape consiste à définir le problème avant de choisir la machine. Cherche-t-on à réduire les déplacements, à sécuriser l’approvisionnement d’une ligne, à mieux absorber les pics ou à limiter les ports de charges ? Une réponse précise évite d’acheter une solution impressionnante, mais mal adaptée aux opérations réelles.
Il faut ensuite analyser les caractéristiques du site : largeur des allées, nature des sols, pentes, portes, circulation des piétons, emplacements de prise et de dépose. La charge transportée, les dimensions des supports et le nombre de missions par heure sont tout aussi déterminants. Les données recueillies sur le terrain valent souvent mieux qu’une estimation faite depuis un bureau.
La compatibilité avec les outils existants doit aussi être vérifiée. Le robot devra-t-il recevoir des missions du système de gestion d’entrepôt, d’un outil de production ou d’une interface dédiée ? Quels événements seront transmis en retour ? Une intégration limitée peut convenir à un essai, mais une exploitation durable exige des échanges fiables et compréhensibles pour les équipes techniques.
Enfin, demandez comment le fournisseur traite les situations inhabituelles : obstacle persistant, panne de réseau, charge insuffisante, support mal positionné ou arrêt d’urgence. Une démonstration réussie sur un sol dégagé ne remplace pas un essai dans les conditions réelles du site.
Sécurité et place des équipes
La sécurité ne se réduit pas à la présence de capteurs. Elle repose sur un ensemble de mesures : circulation organisée, zones de croisement étudiées, vitesses adaptées, signalisation lisible et formation des opérateurs. Les règles doivent préciser qui peut intervenir, comment dégager un robot arrêté et quelle conduite adopter en cas d’incident.
Les équipes doivent être associées dès le début. Elles connaissent les détails qui échappent parfois aux plans : une porte souvent laissée ouverte, une palette déposée temporairement dans une allée, un pic d’activité à une heure précise. Leur expérience aide à concevoir un dispositif réaliste, et leur participation facilite l’appropriation du changement.
Il est également utile d’expliquer ce que le robot fera et ce qu’il ne fera pas. Il peut prendre en charge un transfert répétitif ; il ne remplace pas le jugement d’un salarié face à une commande atypique, à une marchandise endommagée ou à un aléa opérationnel. La technologie est plus efficace lorsque les rôles sont clairs.
Calculer le retour sur investissement sans raccourci
Un calcul sérieux prend en compte bien plus que le prix d’achat. Il faut intégrer l’installation, les adaptations du site, les interfaces informatiques, la formation, la maintenance, les batteries et les éventuels frais d’assistance. En regard, on évalue les gains plausibles : temps réaffecté, capacité supplémentaire, baisse de certaines manutentions ou réduction des perturbations.
Les indicateurs peuvent inclure le coût par mission, le taux d’utilisation, la durée moyenne d’un transfert, le nombre d’arrêts, les kilomètres évités et la disponibilité du matériel. Il faut également suivre les effets humains : acceptation par les équipes, évolution des tâches et signalement des difficultés. Un projet rentable sur le papier, mais rejeté sur le terrain, risque de rester sous-utilisé.
Un déploiement progressif réduit les risques. Commencez par un flux stable, fréquent et facile à mesurer. Fixez des objectifs avant l’essai, observez les résultats, puis ajustez le parcours et les consignes. Ce n’est qu’après validation qu’il devient pertinent d’étendre le dispositif à d’autres zones.
Une automatisation au service d’une chaîne plus souple
Le robot mobile autonome apporte le plus de valeur lorsqu’il s’inscrit dans une réflexion plus large sur les flux. Il peut relier des étapes, libérer du temps et améliorer la prévisibilité des transferts. Mais son efficacité dépend de décisions très concrètes : où circule-t-il, pour quelle charge, à quelle fréquence et avec quelles règles de coopération ?
La question n’est donc pas seulement de savoir combien de robots un entrepôt peut accueillir. Elle consiste à déterminer quelles tâches répétitives méritent d’être confiées à la machine pour que les personnes puissent se concentrer sur celles où leur discernement fait la différence. Dans une chaîne d’approvisionnement performante, l’autonomie n’est pas une fin en soi : c’est un moyen de rendre le travail plus fluide, les opérations plus prévisibles et l’entreprise plus capable de s’adapter.