 Jeremy
Le centre de traitement des commandes change d’échelle
Dans un entrepôt, chaque seconde compte. Une commande arrive, un article doit être localisé, prélevé, emballé puis expédié dans les délais annoncés au client. Quand les volumes augmentent, ces opérations mettent à l’épreuve les équipes et les systèmes. C’est là que les robots changent la donne : non pas en remplaçant toute l’organisation humaine, mais en prenant en charge une partie des déplacements et des tâches répétitives.
Le centre de traitement des commandes, parfois désigné par l’expression anglaise « fulfilment center », est conçu pour recevoir des marchandises et préparer les commandes destinées aux clients. Il se distingue d’un entrepôt de stockage traditionnel par son activité soutenue de préparation, de tri et d’expédition. Dans ce type de site, l’automatisation peut améliorer la vitesse, la régularité et la capacité à absorber les périodes de pointe.
Mais installer des robots ne suffit pas. Leur intérêt dépend de la configuration des lieux, de la nature des produits, des logiciels utilisés et de la manière dont les équipes travaillent avec eux. La bonne question n’est donc pas « quel robot acheter ? », mais « quel problème opérationnel faut-il résoudre ? ».
Quels robots trouve-t-on dans un entrepôt ?
Le mot « robot » recouvre des équipements très différents. Certains déplacent des rayonnages, d’autres transportent des bacs, trient des colis ou assistent les opérateurs lors de la préparation. Un projet efficace combine souvent plusieurs technologies, choisies selon les besoins du site.
-
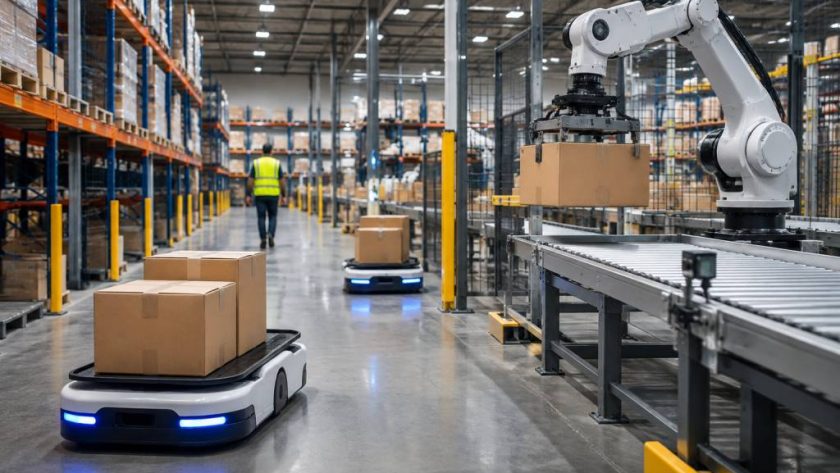
Les robots mobiles autonomes se déplacent dans l’entrepôt pour transporter des bacs, des cartons ou des marchandises entre différentes zones. Des capteurs leur permettent de détecter les obstacles et d’adapter leur trajectoire.
-
Les robots de transport de rayonnages apportent les étagères ou les structures de stockage jusqu’aux postes de préparation. L’opérateur n’a alors plus à parcourir de longues allées pour récupérer chaque article.
-
Les systèmes de tri automatisé orientent les colis vers la bonne destination, par exemple une zone d’expédition ou une tournée de livraison.
-
Les bras robotisés peuvent saisir, déplacer ou emballer certains articles. Leur efficacité dépend notamment de la diversité des formes, des poids et des textures à manipuler.
-
Les véhicules guidés suivent un itinéraire défini, souvent à l’aide de repères installés au sol ou dans l’infrastructure. Ils conviennent à certains flux réguliers et prévisibles.
À ces machines s’ajoutent les logiciels : le système de gestion d’entrepôt organise les stocks et les commandes, tandis que les outils de supervision coordonnent les déplacements des robots. Sans échange fiable de données, même le robot le plus sophistiqué risque de patienter au mauvais endroit.
Du prélèvement manuel à la préparation assistée
Dans un fonctionnement classique, un préparateur parcourt les allées, cherche les références puis les rassemble pour constituer une commande. Ce modèle est simple à comprendre, mais il peut devenir coûteux en temps et en effort lorsque les distances sont importantes ou que le nombre de lignes de commande augmente.
Avec une organisation dite « marchandise vers l’opérateur », le produit est amené au poste de travail. Un robot mobile récupère un bac ou un rayonnage et le transporte jusqu’à la personne qui prépare la commande. Celle-ci prélève les articles indiqués à l’écran ou par un système lumineux, puis le robot repart avec le bac.
Prenons un exemple hypothétique. Un site expédiant 8 000 commandes par jour constate que ses préparateurs consacrent une grande partie de leur temps à marcher. En rapprochant les produits des postes de préparation grâce à des robots mobiles, l’entreprise peut réduire les déplacements et augmenter le nombre de commandes traitées par heure. Le gain réel dépendra toutefois de facteurs comme la variété des références, la distance entre les zones et le taux d’utilisation des équipements.
Ce changement ne supprime pas le rôle du préparateur. Il le déplace vers des tâches où l’attention humaine compte davantage : vérifier la référence, repérer un emballage abîmé, gérer une exception ou s’assurer que la commande est complète. La machine transporte ; l’humain contrôle et arbitre.
Les bénéfices : vitesse, régularité et capacité d’adaptation
Le premier bénéfice recherché est souvent l’augmentation du débit. Les robots peuvent fonctionner pendant de longues plages horaires et répéter leurs trajets avec régularité. Ils aident ainsi les sites à traiter davantage de flux sans augmenter dans les mêmes proportions les déplacements des équipes.
La réduction des distances parcourues est également importante. Moins de marche peut signifier moins de fatigue et davantage de temps consacré à la préparation effective. Dans un entrepôt vaste, quelques pas économisés par article finissent par représenter des kilomètres sur une journée. Ce calcul, banal en apparence, peut avoir un effet direct sur l’organisation des équipes.
L’automatisation apporte aussi de la souplesse lors des périodes de forte activité. Les campagnes commerciales, les fêtes de fin d’année ou les promotions peuvent provoquer des hausses soudaines des commandes. Des systèmes modulaires permettent parfois d’ajouter des robots ou des postes de travail sans reconstruire l’ensemble du site. La capacité supplémentaire n’est cependant pas instantanée : il faut prévoir le déploiement, les essais et la formation.
Enfin, une meilleure traçabilité aide à comprendre où se trouvent les articles et à repérer les ralentissements. Les données recueillies par les logiciels peuvent révéler qu’une zone est trop chargée, qu’un poste manque de réapprovisionnement ou qu’un itinéraire crée des embouteillages. L’automatisation devient alors aussi un outil d’analyse, pas seulement un moyen de déplacer des objets.
Les limites à anticiper avant d’investir
Un robot n’efface pas une mauvaise organisation. Si les références sont mal rangées, les données de stock imprécises ou les flux mal définis, l’automatisation risque de déplacer le problème plutôt que de le résoudre. Avant de choisir un équipement, il faut cartographier les opérations et mesurer les performances existantes : temps de préparation, distances, erreurs, retards et variations saisonnières.
Le coût ne se limite pas à l’achat des machines. Il faut aussi considérer l’intégration avec les logiciels, l’aménagement du site, la maintenance, les batteries, la formation et les éventuelles interruptions lors de la mise en service. Une comparaison sérieuse s’appuie sur le coût total d’exploitation et sur les gains attendus, plutôt que sur le seul prix affiché.
La cohabitation entre personnes et machines demande également une attention particulière. Les itinéraires, les zones de passage et les règles de sécurité doivent être conçus pour prévenir les collisions et les interruptions. Des capteurs ne remplacent ni une analyse des risques ni des procédures claires. Dans un environnement logistique, la sécurité doit être intégrée dès la conception.
Enfin, tous les produits ne se prêtent pas à la manipulation automatique. Les articles fragiles, souples, irréguliers ou très variés peuvent nécessiter une prise en charge humaine ou des équipements spécialisés. Chercher à automatiser chaque geste à tout prix serait une erreur : l’objectif est de rendre le système plus performant, pas de prouver que tout peut être robotisé.
Un projet réussi commence par les bons indicateurs
Pour évaluer un projet, il est utile de définir quelques mesures simples avant le déploiement. Elles permettront de comparer la situation initiale aux résultats obtenus et d’ajuster le dispositif après sa mise en service.
-
Le nombre de lignes de commande préparées par heure.
-
Le taux d’erreurs de préparation et de commandes incomplètes.
-
La distance parcourue par les équipes au cours d’un poste.
-
Le délai entre la réception d’une commande et son expédition.
-
La disponibilité des équipements et le temps consacré à leur maintenance.
-
Le coût de traitement par commande, en tenant compte des dépenses d’exploitation.
Ces indicateurs évitent de confondre activité et performance. Un robot qui roule beaucoup n’est pas nécessairement un robot utile. Ce qui compte, c’est sa contribution au flux global : réduit-il les attentes, améliore-t-il la qualité ou libère-t-il du temps pour les opérations prioritaires ?
La place des équipes dans l’entrepôt automatisé
La robotisation transforme les métiers, mais elle ne rend pas les compétences humaines superflues. Les équipes doivent apprendre à travailler avec de nouveaux outils, à signaler les anomalies et à intervenir lorsque le système rencontre une situation imprévue. Les fonctions de supervision, de maintenance et d’analyse des flux prennent aussi de l’importance.
Un déploiement bien mené associe les salariés dès la préparation du projet. Les personnes qui connaissent les opérations au quotidien savent souvent où se trouvent les pertes de temps, les gestes pénibles et les exceptions que les plans ne montrent pas. Leur retour permet de concevoir une solution plus réaliste et facilite son adoption.
La formation compte autant que la technologie. Une équipe qui comprend les consignes et sait quoi faire en cas d’arrêt contribue à la continuité des opérations. À l’inverse, un système installé sans accompagnement peut susciter de la méfiance et multiplier les erreurs. La performance dépend donc aussi de la qualité du changement organisationnel.
Choisir une trajectoire progressive
Pour une entreprise qui débute, le plus prudent consiste souvent à lancer un projet pilote dans une zone précise : une famille de produits, une étape de transport ou un poste de préparation. Cette approche permet de vérifier les hypothèses à petite échelle, de mesurer les résultats et de corriger les difficultés avant d’étendre le dispositif.
Le choix du fournisseur doit prendre en compte la compatibilité avec les systèmes déjà en place, la facilité de maintenance, la disponibilité des pièces et la possibilité d’agrandir l’installation. Un entrepôt évolue : les volumes changent, les références se multiplient et les besoins des clients se transforment. Une solution flexible vaut souvent mieux qu’un système très performant mais difficile à faire évoluer.
Les robots ne sont ni une recette universelle ni une fin en soi. Bien choisis, ils réduisent les déplacements inutiles, fiabilisent certains flux et donnent aux équipes davantage de visibilité sur les opérations. Leur réussite se mesure à ce qu’ils permettent aux personnes et à l’entreprise d’accomplir : servir plus vite, avec moins d’erreurs et dans de meilleures conditions de travail. Dans l’entrepôt de demain, la question ne sera peut-être plus de savoir si les humains ou les machines sont les plus efficaces, mais comment organiser leur coopération.