 Jeremy
Dans un entrepôt, une palette bien construite ne se remarque presque pas. Elle se déplace sans encombre, se stocke facilement et arrive chez le client sans marchandise abîmée. À l’inverse, une charge mal équilibrée peut ralentir une ligne, compliquer le transport et coûter cher en casse. La palettisation est donc bien plus qu’un geste de fin de production : c’est une opération qui influence directement la sécurité, la productivité et la qualité de service.
Palettisation : définition et rôle en logistique
La palettisation consiste à disposer des marchandises sur une palette afin de former une charge stable, compacte et facile à déplacer. Les produits sont généralement regroupés selon un plan précis, puis maintenus en place à l’aide d’un film étirable, de feuillards, de coiffes ou d’autres systèmes de maintien.
Une palette correctement préparée peut ensuite être prise en charge par un transpalette, un chariot élévateur ou un système automatisé. Elle facilite ainsi les transferts entre les différentes étapes de la chaîne logistique : sortie de production, stockage, préparation de commandes, expédition et livraison.
La palettisation concerne des produits très différents : cartons, sacs, bouteilles, pièces industrielles ou contenants réutilisables. La méthode varie selon leur poids, leurs dimensions, leur fragilité et leur destination. Empiler des cartons robustes ne pose pas les mêmes défis que stabiliser des sacs souples ou des emballages de formes irrégulières.
Il faut aussi distinguer la palettisation de la dépalettisation. La première organise les produits sur une palette ; la seconde les en retire, par exemple pour alimenter une ligne de production ou préparer une commande. Les deux opérations peuvent être manuelles, mécanisées ou automatisées.
Pourquoi la qualité de palettisation compte-t-elle autant ?
Une palette instable n’est pas seulement inesthétique. Elle peut basculer au cours d’une manutention, se déformer dans un rayonnage ou perdre une partie de son chargement pendant le transport. Les conséquences sont concrètes : produits endommagés, retards, coûts de remplacement et risques pour les personnes.
À l’inverse, une charge bien conçue améliore l’utilisation de l’espace. Des palettes homogènes sont plus faciles à empiler, à stocker et à charger dans un camion. Elles réduisent aussi les manipulations inutiles, car les opérateurs et les équipements savent à quoi s’attendre.
La palettisation contribue également à la régularité des opérations. Si chaque équipe applique des règles différentes, les hauteurs, les poids et la stabilité des palettes varient. Cette diversité peut perturber les équipements automatisés et compliquer la planification des expéditions. Définir des consignes communes permet donc de limiter les écarts.
Enfin, le bon agencement peut réduire les matériaux de maintien employés. Il ne s’agit pas de supprimer le film ou les protections nécessaires, mais d’éviter d’en utiliser davantage que ce que demande la sécurité de la charge. Une palette bien pensée est souvent plus stable avant même d’être emballée.
Les principales méthodes de palettisation
Le choix d’une méthode dépend du volume à traiter, de la variété des produits, du niveau de cadence recherché et de la place disponible dans l’entrepôt. Il n’existe pas de solution universelle : une petite entreprise qui expédie quelques palettes par jour n’a pas les mêmes besoins qu’une usine fonctionnant en continu.
-
La palettisation manuelle : les opérateurs prélèvent les produits et les disposent directement sur la palette. Cette méthode offre de la souplesse, notamment lorsque les commandes sont variées ou les volumes limités. Elle demande cependant des gestes répétés et une attention constante à la posture, à la répartition du poids et à la stabilité.
-
La palettisation mécanisée : des équipements tels que des convoyeurs, des élévateurs ou des tables tournantes assistent les opérateurs. Ils réduisent certaines manutentions et rendent le flux plus régulier, sans automatiser nécessairement toute l’opération.
-
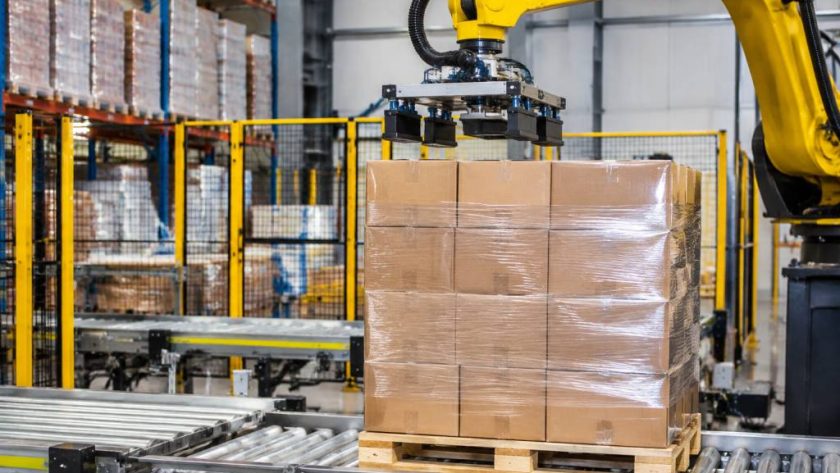
La palettisation robotisée : un robot saisit les produits et les place selon un programme défini. Il peut traiter des formats récurrents à une cadence constante et travailler avec différents outils de préhension. Cette solution convient particulièrement aux lignes où les volumes et les références sont bien connus.
-
La palettisation par couches : les produits sont d’abord regroupés en couches, puis transférés sur la palette. Elle est souvent adaptée aux cartons ou aux sacs de format régulier, lorsque les séries sont longues.
-
La palettisation mixte : plusieurs références ou formats sont regroupés sur une même palette, par exemple pour préparer une commande client. L’agencement doit alors respecter les règles de stabilité tout en facilitant l’identification et le déchargement des produits.
Dans la pratique, ces méthodes peuvent coexister. Une entreprise peut automatiser les références les plus fréquentes tout en conservant un poste manuel pour les produits atypiques. Cette organisation évite de faire porter à une seule solution toutes les contraintes de l’activité.
Comment construire une palette stable
La stabilité commence par le choix d’un schéma d’empilage. Les produits lourds sont généralement placés dans les niveaux inférieurs, tandis que les articles plus légers prennent place au-dessus. La charge doit rester équilibrée et ne pas dépasser les dimensions de la palette, sauf si le conditionnement a été conçu pour autoriser un débordement maîtrisé.
Les cartons doivent être alignés de façon à répartir les efforts. Selon leur forme et leur résistance, on peut adopter un empilage en colonnes ou croiser les rangées. Le premier peut mieux préserver la résistance verticale de cartons conçus pour être empilés, tandis que le second peut renforcer la cohésion de certains agencements. Le bon choix dépend donc du produit, et non d’une règle appliquée à l’aveugle.
Il faut également prendre en compte la hauteur et le poids total. Une palette trop haute peut devenir instable, gêner la visibilité lors des déplacements ou ne pas entrer dans les zones de stockage prévues. Une charge trop lourde peut dépasser les capacités de la palette, du matériel de manutention ou du plancher de stockage.
Le maintien final complète l’agencement. Le film étirable, les feuillards, les cornières et les plaques de séparation peuvent limiter les mouvements ou protéger les angles. Le choix dépend de la fragilité des produits, des conditions de transport et des exigences de sécurité. Une charge expédiée sur une courte distance n’est pas toujours exposée aux mêmes contraintes qu’une palette destinée à un long trajet avec plusieurs transferts.
Les équipements utilisés
Le poste de palettisation peut réunir plusieurs équipements, choisis en fonction du flux de produits et du degré d’automatisation souhaité.
-
Les convoyeurs : ils acheminent les cartons, bacs ou sacs jusqu’au poste de constitution de la palette.
-
Les tables élévatrices et tournantes : elles ajustent la hauteur de travail ou permettent d’accéder aux différents côtés de la charge.
-
Les palettiseurs : ces machines organisent les produits, souvent par rangées ou par couches, avant leur dépôt sur la palette.
-
Les robots de palettisation : équipés d’un outil de préhension adapté, ils déplacent les produits selon un programme établi. L’outil peut, par exemple, saisir un carton, plusieurs cartons ou une couche complète.
-
Les filmeuses et les systèmes de cerclage : ils appliquent les moyens de maintien retenus pour sécuriser la charge avant son déplacement ou son expédition.
-
Les équipements de manutention : transpalettes, chariots élévateurs et dispositifs de transfert assurent le déplacement des palettes dans l’installation.
Le robot attire souvent l’attention, mais il ne constitue qu’un élément du système. Si les produits arrivent de manière irrégulière, si les palettes sont mal positionnées ou si le filmage est inadapté, l’automatisation ne fera pas disparaître ces problèmes. Elle risque même de les rendre plus visibles. La performance dépend de la cohérence de l’ensemble, des flux d’entrée jusqu’à l’évacuation de la palette terminée.
Automatiser : quels avantages, quelles limites ?
L’automatisation peut améliorer la cadence et la répétabilité. Un robot exécute les mêmes mouvements selon des paramètres définis, ce qui aide à produire des palettes homogènes. Il peut également prendre en charge des tâches répétitives et réduire l’exposition des opérateurs aux levages fréquents, aux torsions et aux gestes contraignants.
Pour illustrer l’intérêt d’une étude, imaginons un site qui prépare 600 cartons par heure sur une ligne. Si les formats sont réguliers et les flux bien synchronisés, un palettiseur automatisé peut contribuer à maintenir une cadence stable pendant les périodes de forte activité. Mais ce chiffre, pris isolément, ne suffit pas à justifier un investissement : il faut aussi connaître les changements de format, les arrêts, les coûts de maintenance et le nombre d’équipes concernées.
La robotisation comporte en effet des exigences. Les produits doivent être présentés de façon suffisamment régulière, les dispositifs de sécurité doivent être adaptés et les salariés doivent être formés à l’exploitation du poste. Il faut aussi prévoir l’entretien, les pièces de rechange et les procédures à suivre en cas d’arrêt.
Dans certains environnements, un robot collaboratif peut partager une zone de travail avec des opérateurs, sous réserve d’une analyse des risques et d’une conception adaptée. La collaboration ne signifie pas que les règles de sécurité disparaissent. Elle suppose au contraire de réfléchir précisément aux trajectoires, aux vitesses, aux outils de préhension et aux tâches confiées à chacun.
L’automatisation ne remplace pas automatiquement les compétences humaines. Elle déplace une partie du travail : moins de manutention répétée, davantage de surveillance, de réglage, de contrôle et de résolution de problèmes. Le véritable enjeu consiste à concevoir une organisation dans laquelle la technologie améliore le travail au lieu de simplement accélérer le rythme.
Les critères pour choisir une solution
Avant d’investir dans un équipement, il est utile de décrire le fonctionnement réel du poste. Les données de production sont importantes, mais l’observation du terrain révèle souvent les contraintes que les tableaux ne montrent pas : changements fréquents, emballages déformés, manque d’espace ou différences entre les équipes.
-
Volumes et cadence : combien de palettes ou de produits sont traités par heure et par équipe ? Les volumes sont-ils constants ou saisonniers ?
-
Diversité des références : les dimensions, les masses et les emballages varient-ils beaucoup ? À quelle fréquence faut-il changer de configuration ?
-
Qualité de la charge : quel niveau de stabilité est nécessaire selon le stockage, le transport et les manipulations prévues ?
-
Contraintes du site : quelle surface est disponible ? Où se trouvent les arrivées de produits, les palettes vides et les zones de circulation ?
-
Coût complet : au prix de l’équipement s’ajoutent l’installation, l’intégration, la formation, l’entretien et les éventuelles adaptations de la ligne.
-
Évolution de l’activité : la solution pourra-t-elle traiter de nouveaux formats ou accompagner une hausse de production ?
Un calcul de rentabilité pertinent compare les gains attendus aux coûts complets. Il peut inclure le temps de travail consacré à la palettisation, les arrêts, les dommages constatés, les besoins de remplacement et les dépenses liées aux matériaux d’emballage. Il faut toutefois éviter de considérer la réduction du personnel comme le seul bénéfice : la régularité, la sécurité et la capacité à absorber les pics d’activité comptent aussi.
Un exemple concret d’amélioration
Une entreprise expédie plusieurs formats de boîtes et constate que ses palettes présentent des hauteurs très différentes. Les opérateurs perdent du temps à reprendre certaines charges avant le filmage, tandis que le service transport signale des palettes difficiles à charger. Plutôt que d’acheter immédiatement un robot, l’entreprise peut commencer par mesurer les dimensions des boîtes, analyser les schémas d’empilage et définir des règles communes.
Elle peut ensuite tester les nouveaux plans sur une partie des expéditions et suivre quelques indicateurs : durée moyenne de constitution, nombre de reprises, incidents de manutention, utilisation de film et réclamations pour dommages. Si les résultats progressent, elle disposera d’une base plus solide pour choisir entre amélioration du poste manuel, mécanisation ou automatisation complète.
Cette démarche par étapes évite de confondre modernisation et achat de machines. Parfois, le meilleur gain vient d’un plan d’empilage mieux adapté. Parfois, le volume justifie clairement un palettiseur robotisé. Dans tous les cas, mesurer avant et après permet de distinguer une impression favorable d’une amélioration réelle.
La palettisation, maillon discret de la performance
Une palette réunit des choix de conception, des règles de sécurité et des décisions d’organisation. Elle met en relation la production, l’entrepôt et le transport. Un défaut à ce stade peut se propager dans toute la chaîne ; une amélioration bien pensée peut, au contraire, simplifier plusieurs opérations à la fois.
La bonne stratégie consiste à partir des produits, des flux et des contraintes humaines, puis à choisir les équipements adaptés. La robotique peut apporter cadence et régularité, mais elle donne ses meilleurs résultats lorsque les processus sont déjà compris et maîtrisés. Au fond, la question n’est pas seulement de savoir qui empile les cartons. C’est de savoir comment faire circuler une charge sûre, efficace et prête à rejoindre sa destination.