 Jeremy
À mesure que les clients attendent une livraison rapide et un suivi sans faille, la préparation des commandes devient un exercice d’équilibre. Il faut traiter davantage de lignes, limiter les erreurs et maîtriser les coûts, sans épuiser les équipes lors des périodes de pointe. Les robots peuvent aider à relever ce défi. Pas en remplaçant toute l’organisation, mais en prenant en charge les déplacements répétitifs et en fluidifiant le parcours des produits, de la commande à l’expédition.
La robotisation ne se résume donc pas à installer une machine dans un entrepôt. C’est une manière de repenser la circulation des marchandises et le travail des opérateurs. Pour en tirer un bénéfice réel, il faut comprendre où les robots interviennent, quelles tâches leur confier et comment mesurer leur contribution.
Le traitement d’une commande, une course contre les kilomètres
Lorsqu’une commande arrive, plusieurs opérations s’enchaînent : vérifier les informations, repérer les articles, les prélever, contrôler les quantités, emballer le colis et le transmettre au transporteur. Chacune paraît simple. Ensemble, elles forment un processus sensible au moindre retard ou à la moindre erreur.
Dans un entrepôt traditionnel, un préparateur parcourt souvent de longues distances pour rassembler les produits. Une partie importante de sa journée peut ainsi être consacrée à la marche plutôt qu’au prélèvement lui-même. Plus le bâtiment est vaste et les références nombreuses, plus ces déplacements pèsent sur la productivité. Ajoutez-y les ruptures de stock, les allées encombrées et les commandes urgentes : le parcours devient vite un casse-tête logistique.
Les robots changent cette équation en rapprochant les produits des personnes ou en transportant les bacs d’un poste de travail à un autre. Leur intérêt principal n’est pas de « travailler plus vite » dans l’absolu. Il est de réduire les temps improductifs, de rendre les flux plus prévisibles et de libérer les équipes pour les tâches qui exigent discernement et adaptation.
Quels robots peuvent accélérer la préparation ?
Le choix dépend de la taille de l’entrepôt, du type de produits et du volume quotidien. Plusieurs familles de robots répondent à des besoins différents.
-
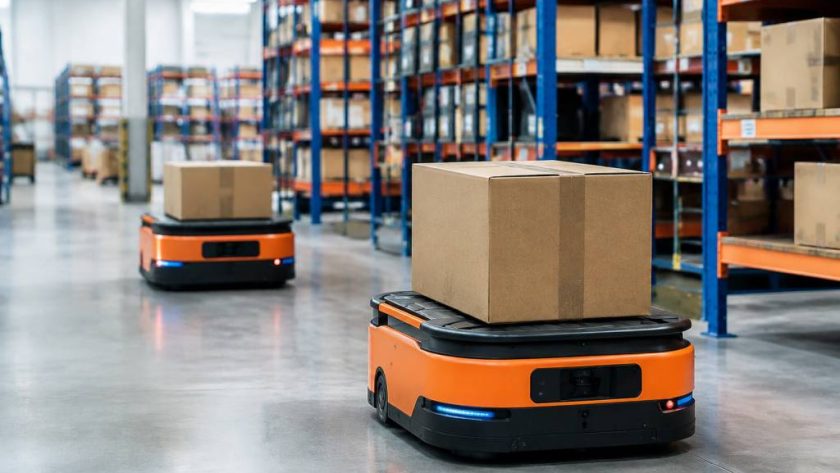
Les robots mobiles autonomes se déplacent dans l’entrepôt et transportent des bacs, des étagères ou des commandes vers les opérateurs. Ils peuvent adapter leur itinéraire en fonction des obstacles et de la circulation.
-
Les systèmes de rangement automatisé stockent les articles dans des emplacements compacts et les acheminent jusqu’à un poste de préparation. L’opérateur n’a plus à parcourir les allées pour chaque prélèvement.
-
Les bras robotisés saisissent, trient ou déposent certains produits. Ils sont particulièrement pertinents lorsque les articles ont des formes régulières et que les tâches se répètent dans un environnement maîtrisé.
-
Les robots de tri et de convoyage orientent les colis vers la bonne zone, selon leur destination ou leur mode d’expédition. Ils réduisent les manipulations et les erreurs de répartition.
Ces équipements peuvent fonctionner séparément ou former un ensemble coordonné. Dans tous les cas, ils doivent échanger des informations fiables avec le logiciel qui gère les stocks et les commandes. Sans cette coordination, un robot rapide risque surtout de transporter très efficacement le mauvais bac.
Du prélèvement à l’expédition : où se situe le gain ?
Le premier levier est la réduction des déplacements. Dans un fonctionnement où les articles viennent à l’opérateur, celui-ci peut rester à son poste et se concentrer sur le prélèvement et le contrôle. Les robots assurent les trajets entre les zones de stockage et de préparation. L’effet est particulièrement intéressant dans les entrepôts qui traitent de nombreuses petites commandes, souvent composées de quelques articles différents.
Le second levier est la régularité. Un robot peut réaliser le même trajet pendant de longues périodes, à un rythme constant, sans être affecté par la fatigue. Cela ne signifie pas qu’il ne rencontre jamais de problème : une batterie déchargée, un objet tombé ou une voie bloquée peuvent interrompre son activité. Mais ces incidents peuvent être détectés et gérés à l’aide de consignes adaptées.
Le troisième levier est la qualité. Des instructions affichées au poste de préparation peuvent indiquer précisément l’article et la quantité à prélever. Associées à un contrôle par lecture optique ou pesée, elles limitent les confusions entre références proches. Une commande exacte dès la première préparation coûte moins cher qu’un retour, un renvoi et une explication à un client mécontent.
Enfin, l’automatisation rend plus visibles les flux. Un système bien conçu peut indiquer où se trouve un bac, quelle commande attend une vérification et quelle zone risque de devenir un point de congestion. L’entreprise ne se contente plus de découvrir le retard à l’heure du départ des transporteurs : elle peut intervenir plus tôt.
Un exemple concret : l’entrepôt de pièces détachées
Imaginons une entreprise qui expédie des pièces détachées à des garages et à des ateliers. Son catalogue comprend plusieurs milliers de références, dont certaines se ressemblent fortement. Les commandes sont souvent modestes, mais elles doivent partir rapidement, car une pièce manquante peut immobiliser un véhicule.
Dans l’organisation initiale, les préparateurs circulent avec un chariot entre les rayonnages. Lors des périodes de forte activité, ils se croisent dans les allées et les références urgentes se mêlent aux commandes ordinaires. L’entreprise équipe alors une partie de son site de robots mobiles chargés d’apporter les bacs aux postes de préparation. Elle réorganise aussi les emplacements selon la fréquence de prélèvement : les articles les plus demandés sont placés dans les zones les plus accessibles.
Supposons que chaque préparateur parcourait auparavant plusieurs kilomètres par jour et que le prélèvement représentait seulement une fraction de son temps. En réduisant les trajets, l’entreprise peut augmenter le nombre de lignes préparées par heure, sans demander aux équipes d’accélérer leurs gestes. Le résultat précis dépendra de la configuration du site, du nombre de références et de la qualité des données. Il serait donc imprudent de promettre un gain universel de 30 % ou 50 % avant d’avoir mesuré la situation réelle.
Un projet pilote permet de comparer le temps de préparation, le taux d’erreur et les commandes expédiées à l’heure, avant et après l’installation. Il révèle parfois une surprise : le principal frein n’est pas le prélèvement, mais l’emballage ou l’attente d’un contrôle. La robotisation aide alors à mieux voir le problème, même lorsque la solution ne consiste pas à ajouter un autre robot.
La technologie ne remplace pas une organisation solide
Un robot ne corrige pas automatiquement un stock mal tenu, des références mal décrites ou des emplacements qui changent sans mise à jour. Il dépend des informations qui lui sont transmises. Si le logiciel indique qu’un article se trouve dans un bac alors qu’il a été déplacé, l’automatisation peut accélérer la propagation de l’erreur.
Avant toute installation, il est utile de cartographier le parcours d’une commande et de repérer les attentes, les déplacements inutiles et les erreurs récurrentes. Les responsables doivent également examiner la qualité des données, la largeur des allées, la stabilité du réseau et les besoins d’intégration avec les outils existants.
La bonne question n’est pas « combien de robots pouvons-nous acheter ? », mais « quelle difficulté opérationnelle voulons-nous résoudre ? ». Une réponse précise évite de financer un équipement impressionnant, mais peu utilisé. Elle aide aussi à comparer différentes solutions : modifier l’implantation des rayonnages, former les équipes, améliorer le réapprovisionnement ou automatiser une étape particulière.
Les indicateurs à suivre pour juger les résultats
Un projet d’automatisation doit être évalué avec des indicateurs définis avant son lancement. La vitesse seule ne suffit pas : une préparation plus rapide, mais plus souvent erronée, n’est pas une amélioration.
-
Le nombre de lignes préparées par heure mesure la capacité de traitement, à condition de comparer des périodes et des commandes similaires.
-
Le taux d’erreur de préparation révèle les oublis, les mauvaises références et les quantités incorrectes.
-
La proportion de commandes expédiées dans les délais relie le fonctionnement de l’entrepôt à la promesse faite au client.
-
Le temps d’arrêt des équipements permet de mesurer leur disponibilité et d’identifier les causes récurrentes d’interruption.
-
Le coût par commande traitée aide à mettre en regard les économies de main-d’œuvre, les frais d’entretien, l’énergie et l’investissement initial.
Il faut aussi tenir compte des variations saisonnières. Comparer une semaine calme à une période de pointe donnerait une image trompeuse. Une analyse pertinente combine des données quantitatives et le retour des opérateurs, qui savent souvent expliquer pourquoi une anomalie se produit.
La place des équipes dans un entrepôt robotisé
La robotisation transforme les métiers avant de les faire disparaître. Les opérateurs consacrent moins de temps aux trajets répétitifs, mais davantage à la supervision, au contrôle, à la résolution d’incidents et à la gestion des exceptions. Ils deviennent les partenaires d’un système qui exécute des tâches précises, tandis qu’ils apportent jugement et souplesse.
Cette évolution demande de la formation. Une équipe doit savoir reconnaître un incident, appliquer les règles de sécurité et comprendre comment reprendre une activité lorsqu’un équipement s’arrête. Elle doit aussi être associée au projet dès le départ. Les personnes qui connaissent les gestes quotidiens repèrent souvent les difficultés pratiques avant qu’elles ne deviennent coûteuses.
La sécurité mérite une attention particulière. Les zones de circulation, les passages partagés et les procédures d’arrêt doivent être conçus pour les humains autant que pour les machines. Un entrepôt performant n’est pas celui où l’on fait courir les personnes autour des robots ; c’est celui où les flux sont lisibles et les risques maîtrisés.
Déployer progressivement pour garder la maîtrise
La démarche la plus prudente commence par un périmètre limité : une zone, une famille de produits ou un type de commande. L’entreprise observe les résultats, recueille les difficultés rencontrées et ajuste les règles de fonctionnement. Elle peut ensuite étendre le dispositif si les bénéfices sont confirmés.
Cette progression facilite également le calcul de rentabilité. Le coût total ne se limite pas à l’achat du robot. Il comprend l’intégration logicielle, les adaptations du bâtiment, la maintenance, les pièces de rechange, la formation et les éventuelles interruptions pendant l’installation. À l’inverse, les bénéfices peuvent inclure une meilleure capacité en période de pointe, moins d’erreurs et une utilisation plus efficace de l’espace.
Au fond, le robot n’est ni une baguette magique ni une menace abstraite. C’est un outil de production dont la valeur dépend de la façon dont l’entreprise l’insère dans son organisation. Bien choisi, il réduit les tâches répétitives et rend les commandes plus prévisibles. Mal préparé, il automatise surtout les défauts déjà présents. La performance vient donc autant de la machine que des choix humains qui l’entourent.