 Jeremy
Dans un entrepôt, une liste de préparation de commandes peut sembler n’être qu’un document parmi d’autres. Pourtant, elle influence directement le temps de déplacement, le taux d’erreur, la charge de travail et la ponctualité des expéditions. Mal conçue, elle transforme une tournée simple en parcours à zigzag. Bien structurée, elle devient un véritable outil de performance.
La question n’est donc pas seulement de savoir quels articles prélever, mais dans quel ordre, à quel emplacement et avec quelles informations. L’objectif : aider les préparateurs et les systèmes automatisés à accomplir le bon travail, au bon moment, sans ajouter de complexité inutile.
La liste de préparation, un outil de pilotage
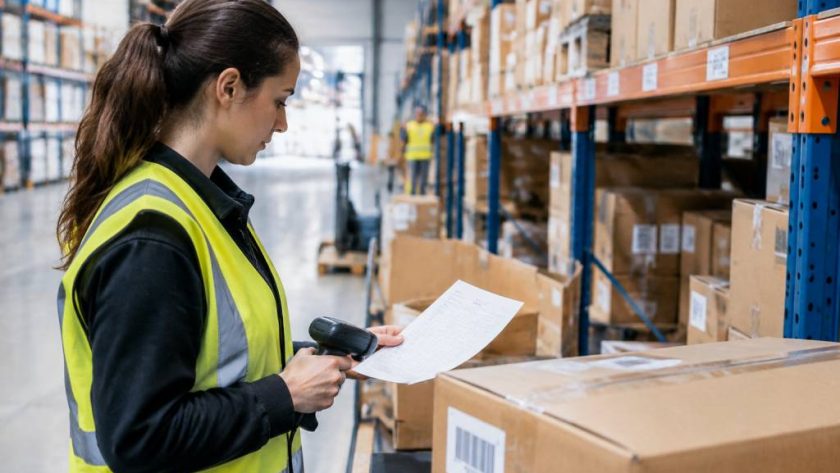
Une liste de préparation indique les articles à réunir pour répondre à une ou plusieurs commandes. Elle peut être imprimée, affichée sur un terminal mobile ou transmise directement à un robot. Dans tous les cas, sa qualité dépend de la fiabilité des données et de la manière dont les tâches sont organisées.
Une liste qui présente les lignes de commande dans un ordre arbitraire oblige souvent le préparateur à revenir plusieurs fois dans les mêmes allées. Les conséquences sont concrètes : davantage de pas, des délais plus longs et un risque accru d’oublier un article. À l’inverse, une liste construite en fonction de la disposition réelle de l’entrepôt réduit les déplacements et facilite le contrôle.
La liste n’est pas un simple récapitulatif. C’est une interface entre la promesse commerciale et l’exécution physique. Chaque détail omis peut devenir une hésitation sur le terrain ; chaque information claire peut éviter une erreur.
Commencer par fiabiliser les données
Avant d’optimiser l’ordre des lignes, il faut s’assurer que les informations de base sont exactes. Une liste parfaitement ordonnée ne sert à rien si l’adresse de stockage est erronée ou si le stock affiché ne correspond pas à la réalité.
-
Vérifier les adresses de stockage. Chaque article doit être associé à un emplacement unique, lisible et conforme à l’organisation physique de l’entrepôt.
-
Actualiser les quantités disponibles. Les mouvements de stock doivent être enregistrés rapidement pour limiter les prélèvements impossibles ou les substitutions de dernière minute.
-
Uniformiser les désignations. Une même référence ne devrait pas apparaître sous plusieurs noms ou formats susceptibles d’induire le préparateur en erreur.
-
Préciser les unités. Une demande de douze pièces n’est pas équivalente à une demande de douze cartons. Les unités de vente et de prélèvement doivent être explicites.
-
Identifier les contraintes. Fragilité, lot, date limite, température ou numéro de série peuvent changer la façon de prélever et de regrouper les articles.
Un exemple fréquent : une référence existe en carton complet et en unité. Si le système affiche une quantité sans préciser la règle de prélèvement, le préparateur doit interpréter la demande. Cette interprétation prend quelques secondes, mais répétée des dizaines de fois, elle pèse sur la productivité et augmente le risque d’erreur.
Ordonner les lignes selon le parcours réel
Pour limiter les déplacements, les lignes doivent suivre un itinéraire logique dans l’entrepôt. Cela suppose de connaître le plan des allées, les sens de circulation, les zones de stockage et les éventuelles restrictions d’accès.
Dans une installation organisée en allées, un parcours peut progresser d’une zone à l’autre sans revenir inutilement sur ses pas. La liste affiche alors les emplacements dans l’ordre de visite. Le préparateur n’a plus à parcourir chaque ligne pour décider lui-même où aller ensuite.
Imaginons une commande contenant six références. Si leur ordre dans la liste entraîne quatre allers-retours entre deux zones, le trajet peut être nettement plus long que nécessaire. Un classement par emplacement, au contraire, peut regrouper les prélèvements proches. Le gain dépend de la configuration du site, du volume de commandes et de la distance entre les zones : il doit être mesuré, pas supposé.
La logique de parcours doit aussi tenir compte des particularités du bâtiment. Un emplacement proche de l’entrée n’est pas nécessairement facile d’accès si la circulation y est dense. De même, un raccourci théorique peut être interdit aux engins ou encombré à certaines heures. Une optimisation crédible s’appuie sur les trajets réellement praticables.
Choisir la bonne méthode de regroupement
Il existe plusieurs façons de construire les listes. Le choix dépend notamment du nombre de commandes, de leur taille, des délais d’expédition et des moyens disponibles.
-
Une commande par tournée : le préparateur collecte les articles d’un seul client. Cette méthode est simple à contrôler et adaptée aux commandes volumineuses ou particulières, mais elle multiplie les trajets lorsque les commandes sont petites.
-
Plusieurs commandes par tournée : le préparateur collecte les articles de plusieurs clients au cours d’un même parcours. Les déplacements diminuent, mais chaque article doit être affecté au bon contenant.
-
Préparation par zones : chaque personne ou robot traite une partie de l’entrepôt. Les articles sont ensuite réunis dans une zone de consolidation. Cette approche évite de traverser tout le site, au prix d’une coordination plus exigeante.
-
Préparation par vagues : les commandes sont regroupées selon leur heure d’expédition, leur transporteur ou d’autres critères opérationnels. Elle facilite le pilotage des départs, mais nécessite un ordonnancement rigoureux.
Le regroupement n’est pas toujours synonyme de progrès. Mélanger trop de commandes dans un même bac peut compliquer le tri et créer des erreurs de destination. Il faut comparer le temps gagné sur les déplacements au temps supplémentaire consacré à la séparation et au contrôle.
Adapter la liste aux contraintes des produits
Les articles ne se manipulent pas tous de la même manière. Une liste efficace respecte les règles de sécurité, de qualité et de manutention, au lieu de rechercher uniquement le trajet le plus court.
Les produits lourds peuvent être prélevés avant les articles fragiles, afin d’organiser correctement le remplissage du contenant. Les marchandises sensibles à la température doivent suivre un circuit adapté. Les produits soumis à une date limite nécessitent une règle de rotation claire, par exemple le prélèvement prioritaire des lots dont l’échéance est la plus proche, lorsque cela est autorisé.
Les produits dangereux ou incompatibles peuvent exiger des contenants séparés. Dans ce cas, la liste doit signaler la contrainte au bon moment, et pas seulement dans une note générale que personne ne consulte pendant la tournée. Une information utile est une information visible au point de décision.
Il faut également éviter les listes trop denses. Un affichage chargé, une police minuscule ou des consignes noyées dans un bloc de texte ralentissent le travail. L’écran ou le document doit faire ressortir les éléments essentiels : article, quantité, emplacement, unité, consigne particulière et état du prélèvement.
Utiliser la technologie sans compliquer le travail
Un système de gestion d’entrepôt peut générer des listes selon les priorités et les emplacements. Les terminaux mobiles permettent ensuite de confirmer chaque prélèvement par lecture d’un code. Cette vérification aide à détecter une erreur avant que le colis ne quitte l’entrepôt.
Les robots mobiles peuvent aussi transporter des bacs ou guider les préparateurs vers les emplacements. Dans certains cas, des systèmes de préparation assistée indiquent directement l’article et la quantité à prendre. Ces outils deviennent particulièrement intéressants lorsque les volumes sont élevés, que les parcours sont répétitifs ou que les délais sont serrés.
Mais l’automatisation ne corrige pas une donnée fausse. Si un article est mal localisé dans le système, un robot peut conduire très efficacement le préparateur au mauvais endroit. La technologie amplifie les qualités de l’organisation comme ses défauts.
Une mise en place réussie commence donc par un problème clairement identifié : trop de kilomètres parcourus, trop d’erreurs de référence, des retards récurrents ou une difficulté à absorber les périodes de pointe. Il est souvent préférable de tester une méthode sur une zone ou une famille de produits avant de l’étendre à tout le site.
Mesurer les résultats avec des indicateurs utiles
Pour savoir si une liste de préparation est réellement meilleure, il faut suivre quelques indicateurs simples et comparables dans le temps :
-
Le temps moyen de préparation, par commande ou par ligne, en tenant compte de la taille des commandes.
-
La distance parcourue par tournée, si le site dispose de données fiables sur les déplacements.
-
Le taux d’erreur, notamment les articles manquants, les mauvaises références et les quantités incorrectes.
-
Le respect des heures d’expédition, pour vérifier que les gains de préparation se traduisent par des départs plus ponctuels.
-
Le nombre de ruptures constatées au prélèvement, utile pour repérer les écarts entre stock théorique et stock réel.
Prenons un exemple illustratif. Un entrepôt traite 400 commandes par jour et observe un temps moyen de préparation de 8 minutes par commande. Après réorganisation des listes et regroupement de commandes compatibles, une baisse de 10 % ferait gagner environ 320 minutes de préparation par jour, soit plus de cinq heures. Ce calcul ne tient pas compte des coûts de contrôle ou de consolidation : ces étapes doivent aussi être mesurées avant de valider le résultat.
Il est important de comparer des périodes équivalentes. Une semaine calme ne se compare pas directement à une période de forte activité. Il faut aussi vérifier que le gain de vitesse ne s’accompagne pas d’une hausse des erreurs ou d’une charge excessive pour les équipes.
Impliquer les préparateurs dans l’amélioration
Les personnes qui parcourent les allées connaissent souvent les obstacles invisibles dans les plans : un emplacement régulièrement encombré, une étiquette peu lisible, une zone saturée à certaines heures. Leur retour aide à distinguer une optimisation théorique d’une amélioration réellement applicable.
Une courte phase d’observation peut apporter beaucoup. Demandez aux préparateurs où ils perdent du temps, quelles informations leur manquent et quelles consignes prêtent à confusion. Puis choisissez un ajustement à tester : modifier l’ordre des emplacements, clarifier les unités ou séparer certaines catégories de produits.
Cette démarche n’est pas seulement une question de confort. Un parcours plus fluide réduit les déplacements inutiles et peut améliorer la sécurité. La robotisation, elle aussi, doit être pensée comme un soutien au travail : la machine transporte, ordonne ou signale ; l’humain garde son rôle dans le contrôle, la résolution des exceptions et l’amélioration des méthodes.
Une méthode simple pour passer à l’action
Pour optimiser une liste sans bouleverser toute l’organisation, procédez par étapes :
-
Repérez les causes principales de perte de temps et d’erreur.
-
Contrôlez la qualité des adresses, des quantités et des unités de prélèvement.
-
Choisissez une logique de parcours adaptée à la configuration de l’entrepôt.
-
Testez un mode de regroupement sur un périmètre limité.
-
Suivez les mêmes indicateurs avant et après le changement.
-
Recueillez les observations des équipes, puis ajustez la méthode.
Une liste de préparation performante ne se reconnaît pas à sa sophistication, mais à sa capacité à rendre le travail évident : où aller, quoi prendre, en quelle quantité et avec quelle précaution. Derrière chaque ligne bien organisée, il y a moins de détours, moins d’incertitudes et une commande qui se rapproche de son départ. Dans un entrepôt, la productivité commence souvent par une meilleure question : comment faire en sorte que le prochain geste soit aussi clair que possible ?