 Jeremy
Un inventaire de stock fiable ne se résume pas à compter des cartons une fois par an. C’est un outil de pilotage : il indique ce qui est disponible, ce qui doit être réapprovisionné et ce qui immobilise inutilement de la trésorerie. Sans méthode, même un entrepôt bien organisé peut réserver des surprises — une référence annoncée disponible, mais introuvable au moment de préparer une commande, par exemple.
La bonne nouvelle : un modèle efficace peut commencer dans un simple tableur. L’essentiel est de choisir les bonnes informations, de les tenir à jour et de relier l’inventaire aux décisions de l’entreprise. Voici comment bâtir un modèle pratique, l’adapter à votre activité et le faire évoluer avec vos outils.
À quoi sert réellement un inventaire de stock ?
L’inventaire recense les articles détenus par l’entreprise à un moment donné. Il permet de comparer le stock enregistré dans les outils avec les quantités réellement présentes, mais aussi de mieux planifier les achats, la production et les expéditions.
Un inventaire bien tenu aide notamment à :
-
réduire les ruptures et les ventes impossibles à honorer ;
-
repérer les articles qui s’accumulent sans se vendre ;
-
préparer les réapprovisionnements au bon moment ;
-
identifier les erreurs de saisie, les pertes ou les écarts de réception ;
-
disposer d’une valorisation plus juste des produits détenus.
Ces bénéfices sont liés. Une entreprise qui achète trop pour éviter les ruptures peut immobiliser des sommes importantes dans des produits peu demandés. À l’inverse, une gestion trop serrée expose à des retards et à des clients mécontents. L’objectif n’est donc pas d’avoir le plus de stock possible, mais de conserver le bon niveau, au bon endroit et au bon moment.
Le modèle d’inventaire : les colonnes indispensables
Un bon modèle doit être assez détaillé pour guider l’action, sans devenir un formulaire interminable que personne ne met à jour. Pour la plupart des petites et moyennes structures, les colonnes suivantes constituent une base solide :
-
Référence produit : un identifiant unique pour distinguer chaque article. Évitez de créer plusieurs références pour un même produit.
-
Désignation : un nom clair, complété si nécessaire par la taille, la couleur ou la version.
-
Famille : une catégorie utile pour analyser les achats et les ventes.
-
Emplacement : le site, la zone, l’allée ou le bac où l’article est rangé.
-
Quantité disponible : le nombre d’unités réellement utilisables.
-
Quantité réservée : les unités déjà affectées à des commandes ou à la production.
-
Stock disponible à la vente : la quantité disponible moins la quantité réservée.
-
Seuil de réapprovisionnement : le niveau à partir duquel il faut envisager une nouvelle commande.
-
Quantité à commander : le complément nécessaire pour atteindre le niveau souhaité.
-
Coût unitaire : le coût d’achat ou de fabrication servant au suivi de la valeur du stock.
-
Fournisseur : le partenaire associé à l’article, avec un délai d’approvisionnement si possible.
-
Date de mise à jour : la date du dernier mouvement ou du dernier comptage.
Selon votre activité, ajoutez les dates de péremption, les numéros de lot, le poids, les dimensions ou les règles de conservation. Dans l’agroalimentaire, la traçabilité par lot est essentielle. Pour des pièces détachées, la compatibilité avec un équipement peut être plus utile qu’une famille de produits très générale.
Un exemple concret de modèle efficace
Imaginons une entreprise qui vend du matériel d’emballage. Elle suit notamment des rouleaux de film étirable. Une ligne de son tableau pourrait ressembler à ceci :
-
Référence : EMB-014 ;
-
Désignation : film étirable transparent, rouleau de 300 mètres ;
-
Emplacement : entrepôt principal, allée B, étagère 3 ;
-
Quantité disponible : 84 rouleaux ;
-
Quantité réservée : 12 rouleaux ;
-
Stock disponible à la vente : 72 rouleaux ;
-
Seuil de réapprovisionnement : 30 rouleaux ;
-
Coût unitaire : 4,20 € ;
-
Délai fournisseur : 8 jours ouvrés.
Le stock disponible à la vente se calcule ainsi : quantité disponible moins quantité réservée. Ici, 84 moins 12 donne 72 rouleaux. Le seuil de 30 unités ne doit pas être choisi au hasard : il doit tenir compte du rythme de consommation et du délai de livraison.
Si l’entreprise utilise en moyenne 3 rouleaux par jour et que le fournisseur livre en 8 jours ouvrés, la consommation prévisible pendant le délai est de 24 rouleaux. Ajouter une marge de sécurité de 6 rouleaux porte le seuil à 30. Cette marge absorbe une hausse temporaire des commandes ou un retard de livraison. Elle évite aussi de traiter chaque imprévu comme une urgence nationale.
Une règle simple peut signaler les références à surveiller : si le stock disponible est inférieur ou égal au seuil, la ligne passe en alerte. Le responsable peut alors vérifier les commandes en cours, la demande prévue et la quantité à commander avant de valider un achat.
Comment calculer le seuil et la quantité de réapprovisionnement
Le seuil de réapprovisionnement dépend principalement de deux éléments : la consommation moyenne et le délai d’approvisionnement. Une formule de départ est :
Seuil de réapprovisionnement = consommation moyenne pendant le délai fournisseur + stock de sécurité.
Supposons qu’une pièce soit utilisée à raison de 5 unités par jour et que le fournisseur mette 6 jours à livrer. La consommation prévue pendant le délai est de 30 unités. Avec un stock de sécurité de 10 unités, le seuil devient 40. Lorsque le stock disponible approche de 40, l’entreprise doit examiner un réapprovisionnement.
La quantité à commander peut, elle, être calculée en fonction d’un niveau cible. Si l’entreprise souhaite disposer de 100 unités après réception et qu’elle en a 35 au moment de la commande, elle peut envisager d’en commander 65. Il faut toutefois tenir compte des commandes clients déjà enregistrées, des livraisons en cours, des quantités minimales imposées par le fournisseur et de la place disponible en entrepôt.
Ces calculs donnent un repère, pas une vérité immuable. La demande peut varier selon la saison, une campagne commerciale ou un nouveau contrat. Une vérification régulière permet d’ajuster les seuils plutôt que de laisser un chiffre ancien décider à votre place.
Organiser les mouvements pour garder des données fiables
Un tableau précis au départ peut devenir inutilisable si les entrées et les sorties ne sont pas enregistrées. Chaque mouvement doit laisser une trace : réception fournisseur, prélèvement pour une commande, retour client, transfert entre sites, casse ou correction après comptage.
Pour chaque mouvement, notez au minimum la référence, la quantité, la date, le type d’opération et la personne ou le document associé. Cette discipline aide à retrouver l’origine d’un écart. Si le système indique 40 unités et que le comptage en révèle 36, l’entreprise peut examiner les réceptions, les préparations et les retours intervenus depuis le dernier contrôle.
Un principe simple évite de nombreuses erreurs : enregistrer un mouvement au moment où il se produit, et non à la fin de la semaine « quand on aura le temps ». La mémoire humaine est utile pour prendre des décisions ; elle l’est moins pour se souvenir de chaque boîte déplacée entre deux réunions.
Faire l’inventaire physique sans bloquer l’activité
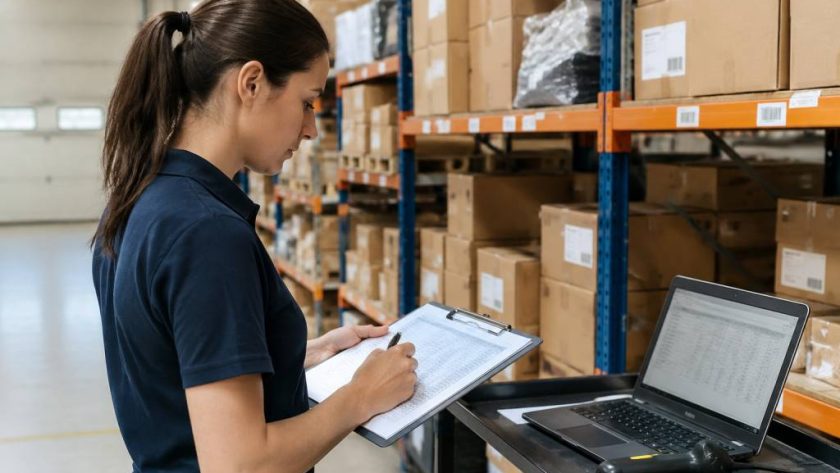
Le comptage physique consiste à vérifier les quantités réellement présentes et à les comparer aux données de l’outil. Un inventaire complet peut être nécessaire à certaines périodes, mais il n’est pas toujours indispensable de fermer l’entrepôt pour tout recompter en même temps.
Le comptage tournant permet de contrôler une partie des références selon un calendrier. Les articles coûteux, sensibles ou très demandés peuvent être comptés plus souvent que les produits à faible valeur et à mouvements rares. Par exemple, une entreprise peut vérifier chaque semaine ses 20 références les plus actives, puis compter les autres familles une fois par trimestre.
Avant le comptage, définissez les zones, attribuez les responsabilités et clarifiez la manière de traiter les articles en transit ou déjà réservés. Pendant l’opération, il est préférable de compter sans regarder d’abord la quantité théorique : cela réduit le risque d’être influencé par le chiffre affiché. Après le comptage, analysez les écarts avant de les corriger. Un ajustement immédiat sans recherche peut masquer un problème récurrent de réception ou de préparation.
Les erreurs fréquentes à éviter
-
Des références en double : des noms légèrement différents peuvent désigner le même produit et fausser les analyses.
-
Des unités incohérentes : un article enregistré tantôt à l’unité, tantôt au carton, crée des écarts difficiles à détecter. Précisez toujours l’unité de gestion.
-
Un seul chiffre pour toutes les situations : la quantité physique, la quantité réservée et la quantité disponible ne sont pas interchangeables.
-
Des seuils jamais révisés : un changement de demande ou de délai fournisseur rend rapidement les anciens paramètres obsolètes.
-
Des emplacements imprécis : savoir qu’un produit se trouve « dans l’entrepôt » n’aide guère à le retrouver en période de forte activité.
-
Des corrections sans justification : chaque écart doit être associé à une cause ou, au minimum, à une note de contrôle.
Du tableur à l’automatisation : quand évoluer ?
Un tableur peut suffire lorsque le nombre de références est limité, que les mouvements restent simples et qu’une personne peut maintenir les données à jour. Il offre une entrée en matière accessible, à condition de protéger les formules, de limiter les modifications simultanées et de conserver une copie de sauvegarde.
Lorsque plusieurs équipes travaillent sur différents sites, que les commandes se multiplient ou que les erreurs de saisie deviennent fréquentes, un logiciel de gestion des stocks peut apporter davantage de fiabilité. Il centralise les mouvements, relie les commandes aux quantités disponibles et peut déclencher des alertes de réapprovisionnement. Certains outils s’intègrent aussi aux systèmes de vente, d’achat et de comptabilité.
L’automatisation physique peut aller plus loin. Des lecteurs de codes-barres accélèrent l’identification des produits et limitent les saisies manuelles. Dans des entrepôts plus avancés, des robots mobiles transportent les bacs entre les zones de stockage et de préparation. Ces équipements ne remplacent pas une organisation claire : ils amplifient la qualité — ou les défauts — des données et des processus qui les pilotent.
Avant d’investir, mesurez les problèmes concrets : temps consacré aux comptages, erreurs de préparation, ruptures, valeur des produits dormants. Si une entreprise perd chaque mois 12 heures à rechercher des articles et subit plusieurs commandes retardées, ces indicateurs donnent une base plus sérieuse à une décision d’équipement qu’une promesse générale de modernisation.
Transformer l’inventaire en outil de décision
Un inventaire utile ne sert pas uniquement à savoir combien d’articles sont rangés sur les étagères. Il révèle les tendances : les produits qui tournent vite, ceux qui vieillissent, les fournisseurs dont les délais dérivent et les familles qui immobilisent trop de capital. En analysant régulièrement ces informations, l’entreprise peut ajuster ses achats et mieux coordonner ses équipes.
Commencez simplement : définissez des références uniques, choisissez des colonnes adaptées, enregistrez chaque mouvement et organisez des contrôles réguliers. Puis faites évoluer le modèle au rythme de l’activité. La technologie peut accélérer le travail, mais la fiabilité repose d’abord sur une question très humaine : les informations saisies correspondent-elles à la réalité du terrain ?