 Jeremy
Dans une usine, une pièce qui attend sur une étagère ne produit rien. Elle immobilise de l’argent, occupe de l’espace et peut même finir par devenir inutile si la demande change. La fabrication au plus juste part de ce constat : la performance ne dépend pas seulement de la vitesse des machines, mais aussi de la manière dont les matières, les informations et les produits circulent.
La chaîne d’approvisionnement joue ici un rôle central. Bien organisée, elle apporte la bonne quantité de composants au bon endroit et au bon moment. Mal pilotée, elle transforme une ligne de production efficace en parcours d’obstacles. Comment trouver l’équilibre entre sobriété des stocks et continuité de la production ? Et quelle place donner aux outils numériques et aux robots ?
La fabrication au plus juste, au-delà de la réduction des stocks
La fabrication au plus juste vise à créer de la valeur pour le client en limitant les activités qui consomment des ressources sans contribuer au produit final. Cela ne signifie pas qu’il faut supprimer tout stock ou demander aux équipes de travailler plus vite à tout prix. L’enjeu consiste plutôt à repérer les pertes : attentes, déplacements inutiles, défauts, productions en avance ou opérations sans valeur ajoutée.
Dans une chaîne d’approvisionnement, ces pertes peuvent apparaître bien avant l’entrée des composants dans l’usine. Une prévision de ventes trop optimiste peut conduire à acheter des matières qui resteront plusieurs mois en entrepôt. À l’inverse, une livraison tardive peut immobiliser une ligne entière pour une pièce qui ne coûte que quelques euros.
La logique au plus juste relie donc les décisions d’achat, la planification, la production, l’entreposage et la livraison. Elle cherche à synchroniser ces étapes plutôt qu’à optimiser chacune dans son coin. Un entrepôt plein peut rassurer son responsable, mais si les composants stockés ne correspondent pas aux besoins réels de l’usine, cette apparente sécurité a un prix.
Faire circuler les composants au rythme du besoin
Dans une organisation traditionnelle, on lance parfois la production selon un calendrier établi à l’avance, puis on pousse les produits d’une étape à l’autre. Ce fonctionnement peut créer des surplus lorsque la demande ralentit. Une approche plus réactive consiste à déclencher le réapprovisionnement à partir d’un besoin réel : un produit a été consommé, une quantité doit être remplacée.
Ce principe, souvent appelé flux tiré, demande une bonne coordination entre les postes de travail et les fournisseurs. Des signaux simples, comme des cartes de réapprovisionnement ou des bacs identifiés, peuvent indiquer quand et en quelle quantité livrer un composant. Le signal doit être visible, compris et fiable. Une consigne mal interprétée reste une consigne mal interprétée, même si elle s’affiche sur un écran dernier cri.
Prenons l’exemple d’un fabricant de petits appareils électroménagers. Chaque unité nécessite plusieurs pièces, dont un moteur fourni par un partenaire situé à proximité. Si l’usine produit 500 appareils par jour et que le délai de livraison du moteur est de deux jours, elle doit connaître précisément sa consommation quotidienne, la régularité du fournisseur et le temps nécessaire pour réagir à un imprévu. Sans ces données, réduire les stocks revient à naviguer sans regarder la météo.
Des stocks plus faibles, mais une maîtrise plus forte
Réduire les stocks peut libérer de la trésorerie et de la place. Mais un stock n’est pas uniquement un coût : il sert aussi de protection contre les aléas. La question n’est donc pas « combien de stock peut-on supprimer ? », mais « quel niveau de protection faut-il pour chaque composant, compte tenu des risques ? »
Une vis standard, achetée auprès de plusieurs fournisseurs, ne présente pas le même risque qu’un composant électronique spécifique provenant d’une seule source. Le premier peut être réapprovisionné rapidement. Le second peut nécessiter plusieurs semaines et rendre le produit impossible à assembler. Une politique uniforme pour toutes les références serait simple à administrer, mais rarement judicieuse.
Pour établir des niveaux de stock adaptés, l’entreprise peut tenir compte de plusieurs facteurs :
-
la variabilité de la demande et la fréquence des changements de commande ;
-
le délai d’approvisionnement et sa régularité ;
-
la disponibilité de fournisseurs de remplacement ;
-
le coût d’une rupture, notamment si elle arrête une ligne ou retarde un client ;
-
la durée de conservation du composant et le risque d’obsolescence.
Cette analyse aide à distinguer le stock utile du stock accumulé par habitude. Elle rend également les arbitrages plus transparents : pour certaines pièces, un niveau de sécurité est pertinent ; pour d’autres, des livraisons plus fréquentes sont préférables.
La précision des informations avant celle des machines
La robotisation peut accélérer le transport interne, le tri ou l’assemblage. Mais une machine ne corrige pas automatiquement une mauvaise prévision ni une nomenclature erronée. Si le système indique qu’une pièce est disponible alors qu’elle manque réellement, le robot peut la chercher avec une grande efficacité… au mauvais endroit.
Une chaîne d’approvisionnement au plus juste repose donc sur des données fiables : stocks mis à jour, délais réels, ordres de fabrication cohérents et identification correcte des produits. Les outils numériques peuvent rapprocher ces informations et rendre les écarts visibles plus tôt. Un tableau de suivi peut, par exemple, signaler qu’un fournisseur dépasse régulièrement son délai annoncé ou qu’une référence connaît des variations de consommation inhabituelles.
La visibilité ne consiste pas à accumuler des indicateurs. Elle consiste à rendre les bonnes informations accessibles aux personnes qui doivent agir. Un responsable d’atelier n’a pas besoin de vingt graphiques pour savoir qu’un poste manque de pièces ; il a besoin d’un signal rapide, fiable et accompagné d’une marche à suivre.
Le rôle des robots dans les flux au plus juste
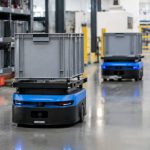
Les robots mobiles peuvent déplacer des bacs entre l’entrepôt et les postes de production. Les bras robotisés peuvent prendre en charge des opérations répétitives, tandis que des systèmes automatisés de rangement facilitent le repérage des composants. Ces usages peuvent réduire les déplacements inutiles et améliorer la régularité des flux.
Imaginons une usine où les opérateurs parcourent plusieurs kilomètres par quart de travail pour récupérer des pièces. Des robots mobiles, appelés depuis les postes lorsqu’un bac est presque vide, peuvent assurer une partie de ces trajets. L’intérêt ne se mesure pas uniquement au nombre de déplacements supprimés. Il faut aussi examiner le temps d’attente, la fréquence des ruptures, la sécurité des circulations et la disponibilité du matériel.
Un projet pilote pourrait suivre, par exemple, le nombre de ruptures de composants, le temps consacré au transport interne et les interruptions de ligne, avant et après l’installation. Si une zone connaît 18 interruptions par semaine et qu’elle en compte 7 après quelques mois, l’amélioration est mesurable. Il reste toutefois à vérifier que le résultat ne s’explique pas par une baisse temporaire de la demande ou par une modification de l’organisation.
La technologie ne remplace pas la conception des flux : elle la rend plus visible et peut en exécuter certaines tâches. Automatiser un circuit mal organisé, c’est parfois faire circuler les erreurs plus vite.
Construire des relations solides avec les fournisseurs
Une chaîne au plus juste ne peut pas reposer uniquement sur des exigences imposées aux fournisseurs. Des livraisons fréquentes, des délais courts et des variations de commande sont difficiles à gérer si le partenaire découvre chaque changement au dernier moment. La fiabilité s’obtient par le partage d’informations, des engagements réalistes et une résolution commune des problèmes.
Une entreprise peut communiquer ses prévisions, préciser quelles données sont fermes et lesquelles restent indicatives, puis examiner avec son fournisseur les causes des retards récurrents. Un délai annoncé de cinq jours, mais respecté seulement une fois sur deux, ne constitue pas un délai maîtrisé. Mieux vaut reconnaître l’écart et agir sur sa cause que le masquer derrière une moyenne rassurante.
La dépendance à une source unique mérite également une attention particulière. Pour une pièce stratégique, l’entreprise peut étudier une seconde source d’approvisionnement, prévoir une solution de remplacement ou convenir d’un stock de sécurité partagé. Cette précaution ne contredit pas la démarche au plus juste : elle évite qu’une économie de stock ne se transforme en arrêt coûteux.
Mesurer les progrès sans poursuivre un seul chiffre
Un indicateur isolé peut encourager de mauvaises décisions. Réduire le stock moyen est utile, mais si les ruptures augmentent, le gain est probablement mal construit. Accélérer la production peut sembler positif, mais fabriquer davantage que ce que les clients demandent ne fait qu’ajouter des produits à entreposer.
Il est préférable de suivre un ensemble d’indicateurs complémentaires, adaptés aux objectifs de l’entreprise :
-
la durée entre la commande et la livraison au client ;
-
le taux de disponibilité des composants essentiels ;
-
le nombre d’interruptions de production dues à un manque de matière ;
-
la valeur des stocks et leur ancienneté ;
-
la proportion de commandes livrées à la date prévue ;
-
le taux de défauts et de retouches.
Les chiffres doivent ensuite mener à une action. Si les retards viennent d’un fournisseur, on examine le processus d’approvisionnement. S’ils apparaissent pendant le transport interne, on étudie les parcours et les priorités. Si les prévisions s’écartent régulièrement des ventes, il faut revoir la méthode de planification. Un indicateur sans décision associée ressemble à une alarme dont on aurait retiré le bouton d’arrêt.
Commencer petit, apprendre vite
La transformation d’une chaîne d’approvisionnement ne nécessite pas de réorganiser toute l’usine en une seule fois. Une démarche pragmatique peut commencer sur une famille de produits ou une zone où les pertes sont visibles. L’équipe mesure la situation initiale, choisit un problème précis, teste une solution, puis compare les résultats.
Dans un atelier d’assemblage, le problème peut être le manque fréquent de composants sur deux postes. Avant d’acheter un système automatisé, l’équipe peut cartographier les déplacements, vérifier les règles de réapprovisionnement et observer les moments où les bacs se vident. Une modification du circuit de livraison ou un signal visuel mieux placé peut parfois résoudre une part importante du problème à faible coût.
Cette méthode donne aussi une place utile aux opérateurs. Ce sont souvent eux qui savent qu’un bac est trop lourd, qu’une référence est mal identifiée ou qu’un trajet oblige à contourner une zone encombrée. La robotisation réussit mieux quand elle s’appuie sur cette connaissance du terrain, plutôt que lorsqu’elle cherche à la remplacer.
Une chaîne plus sobre, sans oublier l’humain
La fabrication au plus juste n’est pas une course à l’inventaire minimal. C’est une recherche d’équilibre entre la demande du client, la capacité de production, la fiabilité des approvisionnements et la qualité du travail. Les robots et les outils numériques peuvent soutenir cet équilibre, à condition de répondre à un besoin clairement défini.
Une chaîne performante ne se reconnaît pas seulement au faible niveau de ses stocks ou à la vitesse de ses machines. Elle sait détecter un écart, comprendre sa cause et réagir sans désorganiser l’ensemble. Et lorsque l’automatisation libère du temps, la question devient aussi humaine : comment utiliser ce temps pour améliorer la qualité, la sécurité et les compétences des équipes ? C’est souvent là que la technologie cesse d’être une vitrine et devient un véritable avantage industriel.