 Jeremy
La mise en carton paraît simple : prendre un produit, le placer dans une boîte, fermer celle-ci et recommencer. Mais sur une ligne qui tourne plusieurs heures par jour, le geste devient répétitif, physique et parfois difficile à tenir à cadence constante. C’est précisément là qu’un robot peut faire la différence.
Automatiser l’emballage ne consiste toutefois pas à poser un bras robotisé au bout d’un convoyeur. Il faut choisir le bon type de robot, organiser l’alimentation des cartons, gérer les changements de format et intégrer la cellule au reste de la production. Voici comment aborder le projet, étape par étape, sans perdre de vue l’essentiel : une installation utile est une installation adaptée au terrain.
Que désigne exactement la mise en carton automatisée ?
Dans une ligne d’emballage, la mise en carton peut recouvrir plusieurs opérations. Un robot peut charger des produits dans une caisse déjà formée, regrouper des articles avant leur insertion ou, dans certains cas, intervenir sur la manipulation des cartons eux-mêmes. Il faut donc commencer par définir le périmètre du projet.
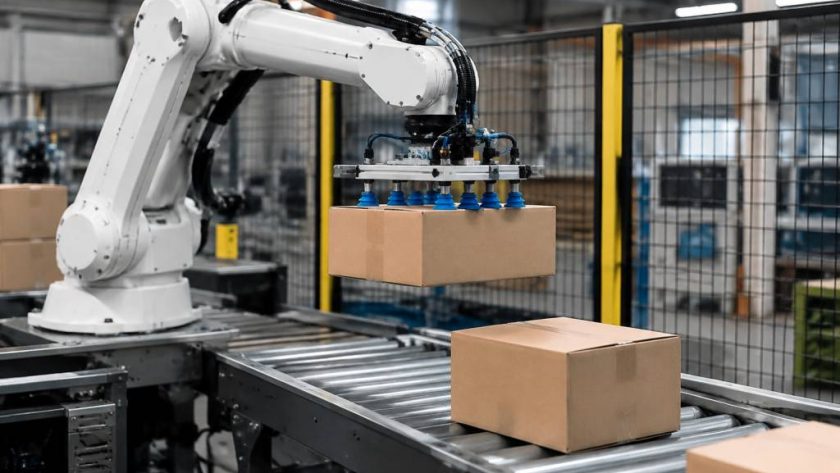
Le scénario le plus courant est le chargement de produits dans des caisses. Les articles arrivent sur un convoyeur, sont identifiés et positionnés, puis un robot les saisit pour les déposer selon un plan de chargement défini. La caisse pleine est ensuite transférée vers une station de fermeture, de pesée ou d’étiquetage.
Un autre équipement, le formeur de caisses, peut ouvrir les cartons plats et les préparer automatiquement. Le robot de chargement et le formeur ne remplissent donc pas la même fonction, même s’ils sont souvent intégrés dans une même cellule. Clarifier cette distinction évite de comparer des solutions qui ne répondent pas au même besoin.
Pourquoi robotiser cette opération ?
Le premier bénéfice recherché est souvent la régularité. Un robot peut répéter un mouvement avec une cadence stable, sans subir la fatigue liée à des milliers de prises et de dépôts. Dans les entreprises où les volumes augmentent, il permet aussi d’absorber une partie de la charge sans multiplier les postes manuels.
La réduction des gestes répétitifs est un autre enjeu majeur. Prendre des produits, se pencher, pivoter et charger une caisse pendant toute une équipe sollicite le dos, les épaules et les poignets. Automatiser cette tâche peut améliorer les conditions de travail, à condition de repenser les postes et d’accompagner les opérateurs dans l’évolution de leurs missions.
La qualité peut également progresser : les produits sont disposés selon un schéma constant, les caisses sont mieux remplies et les erreurs de comptage peuvent diminuer si le système est correctement configuré. Mais un robot ne corrige pas magiquement un flux mal conçu. Si les articles arrivent en désordre ou si les cartons sont irréguliers, l’automatisation risque surtout de déplacer le problème.
Quel robot choisir pour charger les cartons ?
Le choix dépend des produits, de la cadence, de l’espace disponible et de la variété des références. Trois grandes familles de robots sont fréquemment envisagées.
- Le robot articulé offre une grande liberté de mouvement. Il convient aux trajectoires complexes, aux prises sur plusieurs convoyeurs ou aux changements fréquents de format. Son enveloppe de travail peut être importante, mais il faut vérifier qu’elle correspond à l’implantation réelle.
- Le robot delta est conçu pour des opérations rapides de prise et de dépose, généralement avec des produits légers. Il peut être pertinent lorsque la cadence est élevée et que les articles sont accessibles sur un plan bien défini.
- Le robot collaboratif peut être envisagé dans certains environnements où l’on souhaite une interaction rapprochée avec un opérateur. Le terme « collaboratif » ne signifie cependant pas « sans risque » : l’analyse de sécurité reste indispensable, notamment en présence d’outils, de produits ou de vitesses spécifiques.
Le préhenseur mérite autant d’attention que le robot. Une pince mécanique, une ventouse ou un outil à plusieurs prises ne répondent pas aux mêmes contraintes. Une boîte souple, un flacon, un sachet ou un article fragile ne se saisissent pas de la même manière. Il faut tester la prise sur des produits réels, y compris ceux qui présentent des variations d’aspect ou d’emballage.
Les étapes d’un cycle de mise en carton
Une cellule automatisée s’organise généralement autour d’une succession d’opérations coordonnées. Le détail varie selon les produits, mais le principe reste comparable :
- Les produits arrivent sur un convoyeur, avec un espacement et une orientation compatibles avec la prise robotisée.
- Un capteur, une caméra ou un système de suivi fournit les informations nécessaires pour localiser les articles.
- Le robot saisit un ou plusieurs produits à l’aide de son préhenseur.
- Il les dépose dans la caisse selon un motif de chargement défini, en tenant compte de la stabilité et de la fragilité des articles.
- Un contrôle peut vérifier le nombre d’unités ou le poids de la caisse.
- La caisse est évacuée vers la fermeture, l’étiquetage ou la palettisation.
Ce cycle doit être pensé avec les équipements situés avant et après le robot. Si le convoyeur amont ne fournit pas les produits assez régulièrement, le robot attendra. Si la station aval ne peut pas évacuer les caisses au même rythme, la cellule s’arrêtera. La performance se joue donc à l’échelle de la ligne, pas seulement au niveau du bras robotisé.
Les données à réunir avant de demander un devis
Un cahier des charges précis permet d’éviter les mauvaises surprises. Il ne suffit pas d’indiquer « nous voulons emballer plus vite ». Il faut documenter les conditions réelles de production, y compris les changements de série et les périodes de pointe.
- Les dimensions, le poids et la fragilité des produits, ainsi que leurs variations possibles.
- Les formats de caisses et le nombre de produits à placer dans chacune.
- La cadence actuelle et la cadence visée, exprimées avec des unités clairement définies.
- Le nombre de références, la fréquence des changements de format et leur durée.
- L’espace disponible, les accès de maintenance et les contraintes de circulation.
- Les équipements existants, leurs signaux de commande et les possibilités de connexion au système de production.
- Les exigences de traçabilité, de contrôle qualité et de sécurité applicables au site.
Un essai avec des échantillons est particulièrement utile. Il permet de vérifier que le préhenseur fonctionne, que les produits restent intacts et que le motif de chargement est stable. Mieux vaut découvrir une difficulté de prise pendant un test que lors du démarrage officiel, devant une ligne qui attend.
Cadence, changements de format et retour sur investissement
La cadence annoncée par un fabricant ne suffit pas à estimer le rendement réel. Il faut tenir compte des arrêts, des approvisionnements en cartons, des changements de série et des micro-interruptions. Une machine capable d’effectuer une prise très rapide peut rester sous-utilisée si l’arrivée des produits est irrégulière.
Pour évaluer la rentabilité, comparons deux situations fictives. Une entreprise consacre aujourd’hui deux postes à une opération de mise en carton, sur une équipe de huit heures. Si le coût complet d’un poste représente 30 000 euros par an, le coût annuel associé est de 60 000 euros. Une cellule automatisée facturée 120 000 euros, installation comprise, ne sera pas amortie en deux ans par simple calcul : il faut encore intégrer la maintenance, l’énergie, les consommables et les éventuelles économies effectivement réalisables.
À l’inverse, l’automatisation peut éviter des heures supplémentaires, réduire les rebuts, sécuriser une hausse de volume ou libérer les opérateurs pour des tâches à plus forte valeur ajoutée. Ces effets doivent être chiffrés séparément. L’entreprise peut notamment comparer plusieurs scénarios : production actuelle, augmentation attendue, nombre d’équipes, coût des arrêts et valeur des volumes qui ne peuvent pas être servis aujourd’hui.
Les changements de format pèsent également dans le calcul. Si chaque nouvelle référence nécessite une longue intervention technique, le gain de cadence peut être réduit. Des recettes enregistrées, des réglages guidés et des outils de changement rapide facilitent la transition. L’objectif n’est pas seulement d’aller vite sur un format, mais de rester performant lorsque la production change.
Intégration, sécurité et rôle des opérateurs
Une cellule robotisée doit échanger des informations avec les autres machines : présence d’une caisse, disponibilité des produits, état de la station aval ou demande d’arrêt. Cette communication doit être définie dès la conception. Une interface bien pensée permet aussi à l’opérateur de comprendre rapidement pourquoi la ligne s’est arrêtée et quelle action est nécessaire.
La sécurité s’évalue selon l’application complète : robot, outil, produit manipulé, vitesse, accès et tâches de maintenance. Selon la configuration, des protections, des dispositifs de détection ou des procédures spécifiques peuvent être nécessaires. L’analyse doit être conduite par des personnes compétentes et tenir compte des règles applicables au pays et au site. Un robot collaboratif n’exonère pas de cette démarche.
Enfin, les équipes doivent être impliquées tôt. Les opérateurs connaissent les aléas qui ne figurent pas toujours dans les plans : cartons légèrement déformés, produits qui glissent, bourrages récurrents ou changements de référence difficiles. Leur expérience aide à concevoir une cellule plus robuste. La robotisation transforme le travail ; elle ne devrait pas être pensée sans celles et ceux qui le réalisent.
Réussir le démarrage de la cellule
Le déploiement gagne à se faire progressivement. Avant l’installation, l’entreprise peut définir une période de référence pour mesurer la cadence, les arrêts et les défauts. Après mise en service, ces mêmes indicateurs permettent de vérifier si les objectifs sont atteints.
Une phase de tests doit couvrir les principaux formats, les produits les plus délicats et les situations de reprise après arrêt. Il faut aussi préparer les pièces de rechange critiques et former les équipes aux opérations de premier niveau : réarmer une alarme, remplacer un consommable ou identifier un problème d’alimentation, par exemple.
Les premiers jours ne sont pas toujours parfaitement fluides. C’est normal : les réglages se précisent à partir des conditions réelles. L’important est de collecter les données, de traiter les causes récurrentes et d’éviter les corrections improvisées qui masquent le problème sans le résoudre.
Une automatisation utile, pas simplement spectaculaire
Le bon projet de mise en carton robotisée ne se mesure pas au nombre d’axes du robot ni à la vitesse affichée sur une fiche technique. Il se mesure à sa capacité à répondre durablement aux contraintes de l’entreprise : cadence, qualité, ergonomie, diversité des produits et facilité d’exploitation.
Avant d’investir, observez le flux, testez les prises, chiffrez plusieurs scénarios et associez les équipes. Un robot bien intégré prend en charge les gestes répétitifs et rend la production plus prévisible. L’humain, lui, conserve ce que la machine ne remplace pas : le jugement, l’adaptation et la capacité à améliorer le système.